Passer au contenu principal

Automatisation Industrielle France

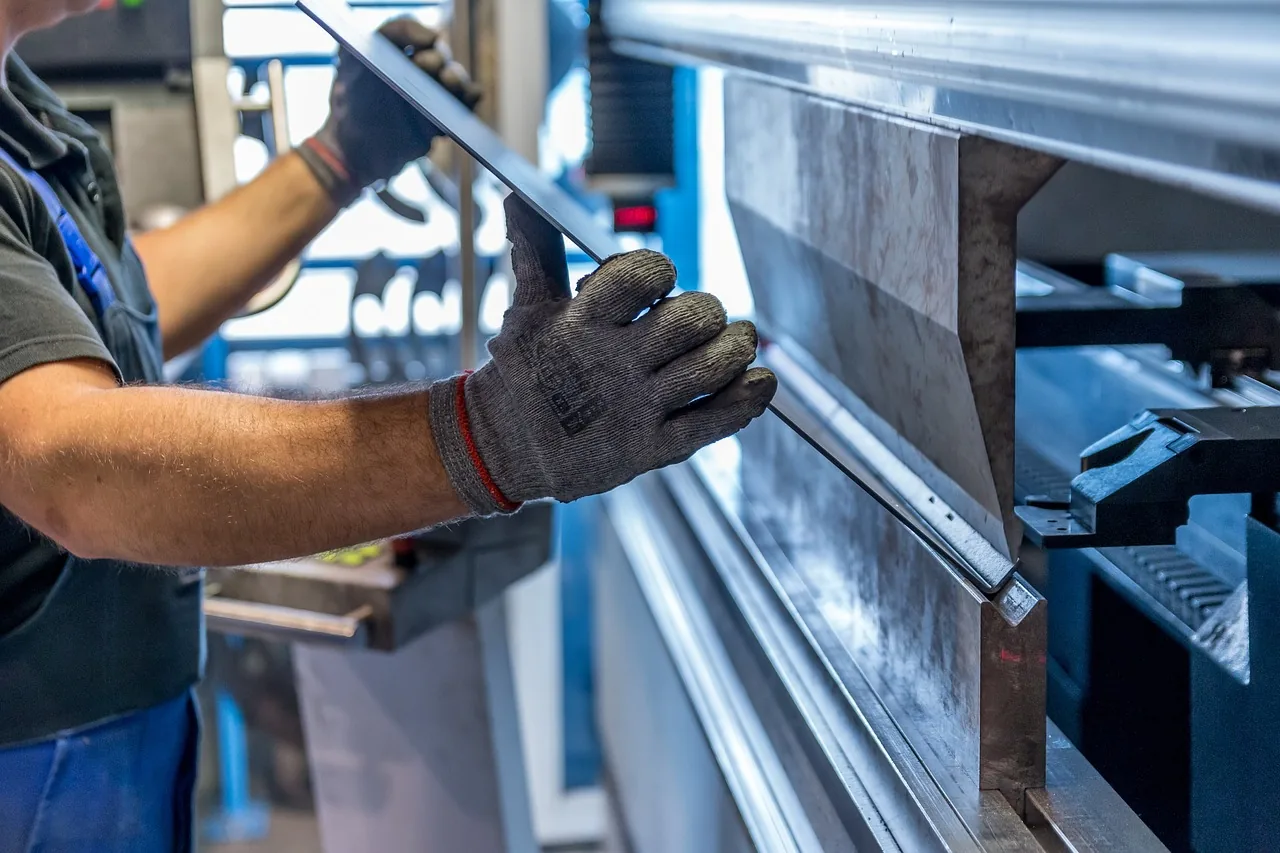
Mains gantées plaçant une tôle dans une presse plieuse

Automatisation de presse : alimentation, transfert et sécurité

Automatiser une presse, c'est retirer les mains de l'opérateur de la zone de l'outil : la bande ou la pièce y est amenée, transférée et évacuée par un automatisme synchronisé avec le mouvement du coulisseau.

  • La sécurité se traite avant la cadence

Décrivez votre besoin

Recontact sous 24 h
Opérateur sur une ligne de production de profilés caoutchouc dans une usine

Ce que recouvre l'automatisation d'une presse

Une presse découpe, emboutit, plie ou forme une pièce métallique par la descente d'un coulisseau sur un outil. L'automatisation concerne tout ce qui entoure ce mouvement : amener la matière, positionner la pièce, la transférer d'un poste à l'autre, l'évacuer, graisser et surveiller l'outil.

Selon l'atelier, le besoin prend plusieurs formes : un dérouleur et un avance-bande pour une presse à outil progressif, un robot ou un préhenseur pour charger des flans, un transfert entre plusieurs presses, une évacuation de pièces vers un convoyeur ou une palette. Dans tous les cas, l'automatisme doit rester synchronisé avec l'angle de la presse, c'est-à-dire savoir à chaque instant où se trouve le coulisseau.

La question de départ est souvent la sécurité autant que la productivité. Une presse alimentée à la main expose l'opérateur à la zone dangereuse de l'outil. L'INRS rappelle que les presses à métaux présentent un potentiel de risques important et sont soumises à des vérifications générales périodiques obligatoires, fixées par les articles R. 4323-23 à R. 4323-27 du Code du travail (source : INRS, brochure ED 781). Supprimer l'accès manuel à l'outil est une réponse de fond. L'intégrateur étudie chaque cas : cette page n'est pas un avis réglementaire sur votre presse. L'étude et devis de automatisation de presse commence par l'état de la presse. Elle s'inscrit dans l'offre plus large sur les machines spéciales, au-delà de automatisation de presse.

Les fonctions automatisables autour d'une presse

Chaque fonction a sa technologie et ses pièges. Elles se combinent selon la pièce et la cadence.

  • Déroulage et redressage de la bande. Une boucle de matière entre le dérouleur et la presse absorbe les à-coups de l'avance. Le redresseur supprime la courbure de la bande.
  • Avance de la bande. Rouleaux ou pinces, pilotés par servomoteur, avec un pas réglable par recette pour chaque outil.
  • Chargement de flans ou de pièces. Un robot, un préhenseur à ventouses ou magnétique, ou une table de dépilage, avec détection de la double tôle.
  • Transfert entre postes ou entre presses. Pinces de transfert, robot ou convoyeur, synchronisés avec le coulisseau pour éviter toute collision avec l'outil.
  • Évacuation des pièces et des chutes. Convoyeur, soufflage, bac ou palettisation, avec contrôle de la pièce sortie. Un convoyeur de sortie peut être associé à une alimentation automatique de pièces pour l'opération suivante.
  • Surveillance de l'outil. Capteurs de présence de pièce, de fin de bande, de pièce mal éjectée, de surcharge, qui arrêtent la presse avant de casser l'outil.
  • Lubrification et recettes. Le changement d'outil recharge tous les paramètres : pas d'avance, hauteur de transfert, programme du robot.

Alimentation et transfert : quelle solution pour quelle presse

Le choix dépend du type d'outil, de la forme de la pièce et du nombre de références à produire.

Faire défiler le tableau

Cas de presseSolution d'alimentation ou de transfertPoint de vigilance
Outil progressif, bande continueDérouleur, redresseur et avance-bande à servomoteurSynchronisation de l'avance avec la montée du coulisseau, réglage par outil
Outil à flan unique, pièces de forme simpleDépileur et robot ou préhenseur de chargementSéparation des flans, détection de double tôle, repérage précis
Ligne de plusieurs presses en sérieTransfert robot ou pinces entre presses, avec échanges de signauxGestion des états de chaque presse, reprise après arrêt d'une seule
Presse existante, ancienne commandeInterface avec la commande de la presse et ajout d'un automatismeÉtat de la presse, signaux disponibles, documentation, protections en place
Pièces fragiles ou à surface sensiblePréhension adaptée, évacuation sans empilage brutalMarques sur les pièces, orientation en sortie
Production en petites sériesChangement d'outil et de recette rapide, alimentation flexibleTemps de changement, repérage de l'outil monté

Les solutions ci-dessus sont des familles : la définition précise exige l'étude de l'outil, de la pièce et de la presse.

La sécurité des opérateurs : un sujet à traiter avec rigueur

Les protections d'une presse relèvent de la conception de la machine et de son intégration. Dans ses recommandations sur les presses à servomoteur, l'INRS cite comme moyens de protection les protecteurs mobiles munis d'un dispositif de verrouillage, les barrières immatérielles et les commandes bimanuelles, et exige que le coulisseau ne puisse pas descendre tant qu'un opérateur est exposé dans la zone de l'outil (source : INRS, note scientifique et technique NS 338).

La même note renvoie aux normes EN 692 pour les presses mécaniques et EN ISO 13849-1 pour les parties de commande relatives à la sécurité. Elle date de 2015 et ces normes ont été révisées depuis : l'édition en vigueur se vérifie auprès de l'AFNOR avant toute spécification. La note porte sur les presses à servomoteur ; ses principes de protection sont rappelés ici à titre indicatif pour d'autres presses, et l'étude vérifie ce qui s'applique à la vôtre.

Pour une presse existante, l'INRS souligne que les règles techniques applicables dépendent de la date de première mise en service dans l'Union européenne, et que transformer une machine n'est pas anodin. L'intégrateur ne présume donc jamais d'une conformité : il examine la presse, ses protections et sa documentation, puis propose une mise en sécurité ou signale ce qui dépasse l'automatisation. Une presse ne doit pas être automatisée sur un état de sécurité inconnu.

  • Protecteurs verrouillés ou barrières immatérielles
  • Coulisseau immobilisé tant qu'un opérateur est exposé
  • Vérifications périodiques obligatoires des presses à métaux
  • Analyse de risques sur l'ensemble presse et automatisme

Comment se déroule un projet d'automatisation de presse

L'intervention sur une presse existante s'organise pour limiter l'arrêt de production, sans en promettre la durée avant l'étude.

  1. État des lieux de la presse

    Examen de la presse, de sa commande, de ses protections existantes, de la documentation et des vérifications périodiques déjà réalisées.

  2. Étude de la pièce et de l'outil

    Analyse de la bande ou du flan, des outils utilisés, de la cadence visée et de l'espace autour de la presse.

  3. Concept et analyse de risques

    Choix de l'alimentation, du transfert et des protections, avec une analyse de risques de l'ensemble. Validation du concept avec vous.

  4. Réalisation et essais préalables

    Réalisation et préparation de l'automatisme hors production, simulation des séquences, test des échanges de signaux avec la presse.

  5. Installation, réglages et formation

    Montage sur la presse pendant un arrêt planifié, mise au point en situation réelle, recettes pour vos outils et formation des opérateurs et du régleur.

Presse, assemblage, alimentation : des projets qui se rejoignent

Une presse automatisée s'insère rarement seule dans l'atelier. Ces briques voisines complètent souvent le projet.

Machine d'assemblage automatique

Les pièces sorties de presse sont souvent assemblées sans reprise manuelle : emmanchement, sertissage, vissage.

Alimentation automatique de pièces

Orienter et présenter les pièces estampées à un poste en aval, qu'il s'agisse d'un robot ou d'une machine.

Protection de la zone outil

Moyens de protection retenus après l'analyse de risques, qu'il s'agisse de protecteurs, de barrières ou de la suppression de l'accès manuel.

Changement d'outil par recette

Un changement de série qui recharge les paramètres de l'automatisme réduit les erreurs de réglage.

Questions fréquentes sur l'automatisation de presse

Puis-je automatiser une presse ancienne ?

Souvent oui, mais l'état de la presse décide. L'intégrateur examine la commande, le frein, les protections et la documentation avant de s'engager. Si la presse est dans un état de sécurité douteux, l'automatisation seule ne suffit pas : une remise en état ou un remplacement peut être préférable. L'étude le dit clairement.

L'automatisation rend-elle ma presse conforme ?

Pas automatiquement. L'automatisation peut supprimer l'accès manuel à la zone de l'outil, mais la conformité dépend de l'ensemble : protections, commande, documentation. Le marquage CE d'une machine neuve est une déclaration de son fabricant, et une presse existante est jugée selon les règles applicables à sa date de mise en service.

Combien de temps ma production est-elle arrêtée ?

La préparation se fait en amont, hors production. Sur site, il faut un arrêt pour monter l'automatisme, le raccorder à la presse et le régler. Sa durée dépend de la presse et de l'implantation. L'automaticien la précise après visite, et ne la promet pas à l'avance.

Quelles sont les vérifications obligatoires sur une presse ?

L'INRS indique que les presses à métaux sont soumises à des vérifications générales périodiques obligatoires, définies par les articles R. 4323-23 à R. 4323-27 du Code du travail et précisées par arrêtés. La périodicité et le contenu exacts se trouvent dans ces textes et dans la brochure ED 781, à consulter pour votre type de presse.

L'automatisation fonctionne-t-elle avec plusieurs outils et références ?

Oui, à condition de prévoir les recettes : pas d'avance, positions de transfert, hauteur de préhension, programme du robot. Chaque changement d'outil recharge les paramètres. Les outils très différents peuvent demander un préhenseur interchangeable. Listez vos outils actuels pour que l'étude les prenne tous en compte.

Que protège la surveillance de l'outil ?

Elle limite le risque de casse de l'outil, qui coûte cher en réparation et en arrêt. Des capteurs détectent une pièce mal éjectée, une fin de bande, une double tôle ou un défaut d'avance, et arrêtent la presse. Aucun système ne détecte tous les incidents : la surveillance réduit le risque, elle ne le supprime pas.

Décrivez votre presse et votre pièce

Indiquez le type de presse, l'âge approximatif, la pièce et la cadence souhaitée. Vous êtes recontacté sous 24 h.

Décrivez votre besoin

Recontact sous 24 h