Passer au contenu principal

Automatisation Industrielle France

Poste de remplissage de bouteilles sur une ligne d'embouteillage en inox

Encartonneuse automatique : formage, remplissage, fermeture

Une encartonneuse automatique forme, remplit et ferme les cartons. L'intégrateur la relie à votre ligne, écrit l'automatisme et règle les échanges avec les machines amont et aval.

  • Interfaçage avec les machines amont et aval

Décrivez votre besoin

Recontact sous 24 h
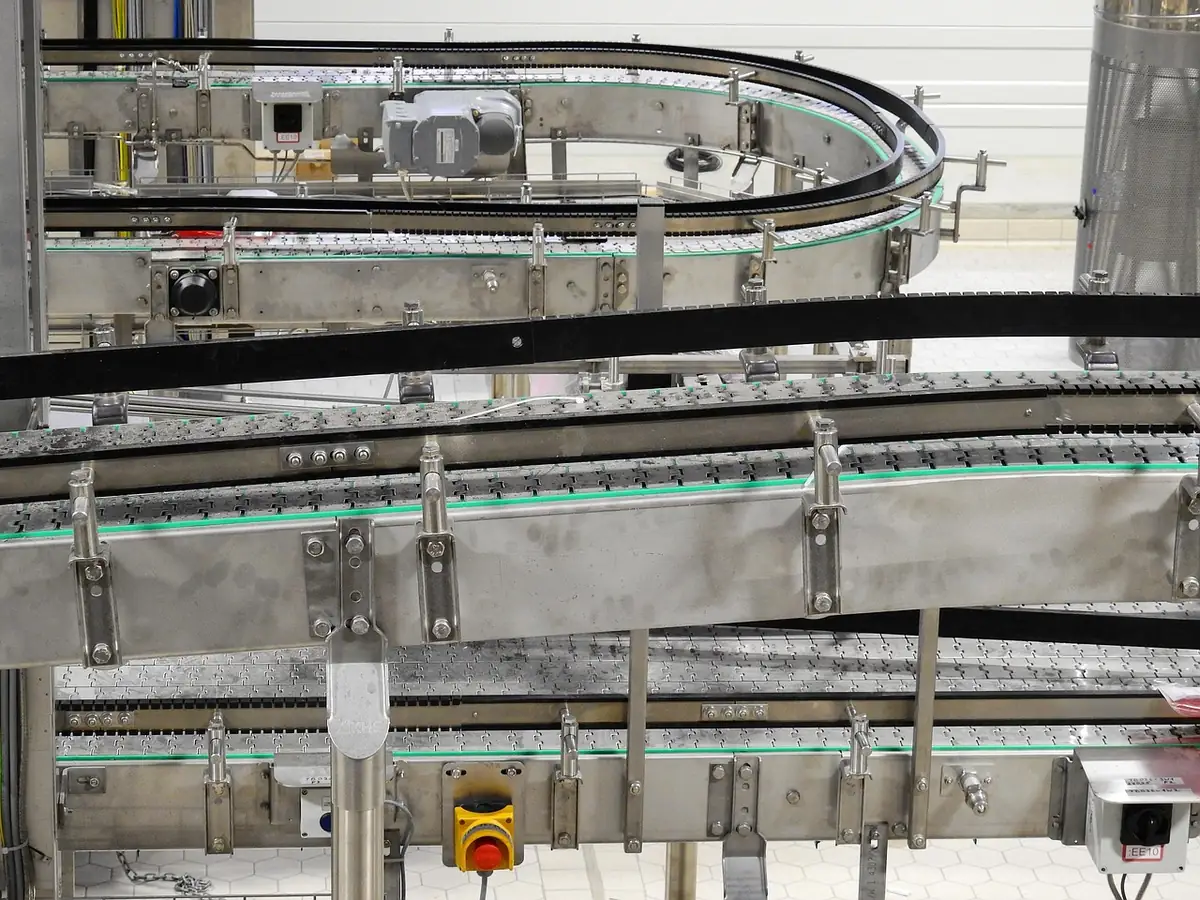
Convoyeurs en inox d'une ligne de production agroalimentaire

Ce que fait une encartonneuse automatique en ligne

Une encartonneuse automatique prend des produits regroupés, les introduit dans un carton qu'elle a formé et ferme ce carton. Le vocabulaire varie d'une usine à l'autre : encartonneuse pour les étuis et boîtes pliantes, mise en caisse ou case packer pour les caisses de transport. Le besoin reste le même, supprimer la mise en carton manuelle, régulière en cadence mais pénible et source d'erreurs de comptage.

Les principes de chargement se distinguent par la manière dont le produit entre dans le carton. Avec une machine à enveloppe, le carton est replié autour d'un groupe de produits déjà constitué. Avec un chargement par le dessus, des produits sont déposés dans une caisse formée au préalable, souvent par un préhenseur à ventouses ou à pinces. Avec un chargement latéral, les produits sont poussés dans un carton ouvert sur le côté. Le choix dépend de la forme du produit, de sa fragilité et du nombre de formats à traiter.

L'intégrateur n'est pas le fabricant de l'encartonneuse. Son rôle commence où celui de la machine s'arrête : placer la machine dans le flux, régler les échanges de signaux avec l'amont et l'aval et écrire l'automatisme de la zone. Il prend aussi en charge la supervision, les alarmes et la sécurité de l'ensemble. Pour situer la machine dans son contexte, consultez la vue d'ensemble du conditionnement automatisé, dont encartonneuse automatique.

Les points à définir avant de choisir une encartonneuse

Une encartonneuse se juge sur ces critères, bien avant le tarif ou la cadence affichée par un fabricant.

  • Type de carton : enveloppe, caisse à fond automatique, plateau, étui ; matière et épaisseur du carton réellement utilisé
  • Mode de chargement : par le dessus, latéral ou en enveloppe, selon la forme et la fragilité du produit
  • Constitution du groupe de produits : en ligne, en couches ou en vrac, avec ou sans cale ou séparateur
  • Nombre de formats et fréquence de changement, car c'est lui qui décide du degré d'automatisation des réglages
  • Fermeture : colle thermofusible, adhésif ou rabats emboîtés, avec l'entretien que cela implique
  • Contrôles en ligne : présence du produit, comptage, carton incomplet, étiquette ou marquage du carton
  • Place disponible : longueur de ligne, hauteur, accès pour le réapprovisionnement des cartons

Types d'encartonneuses et critères de choix

Ce tableau compare les trois grandes familles rencontrées en usine, d'après leur principe de fonctionnement et non d'après une marque.

Faire défiler le tableau

Type de machinePrincipe de mise en cartonConvient surtout pour
Encartonneuse à enveloppeLe carton à plat est replié et collé autour du groupe de produitsProduits conditionnés en groupes réguliers, formats peu nombreux
Encartonneuse à chargement par le dessusLa caisse est formée puis remplie par un préhenseurProduits variés ou fragiles, plusieurs motifs de rangement
Encartonneuse à chargement latéralLes produits sont poussés dans un carton ouvertÉtuis et boîtes pliantes, lignes à cadence soutenue
Mise en caisse robotiséeUn robot ou un système cartésien dépose les produitsFormats très variables, changement de motif par programme
Poste manuel assistéL'opérateur remplit un carton formé et fermé par machineFaibles volumes ou produits difficiles à saisir

Les cadences réelles dépendent du produit et du format : elles se lisent dans la documentation du fabricant et se vérifient à la réception, pas dans ce tableau.

Intégrer l'encartonneuse dans le flux : le vrai sujet

Acheter une encartonneuse ne règle rien si le flux qui l'alimente est irrégulier. En amont, le produit doit arriver groupé au bon rythme, sans s'accumuler ni se renverser. En aval, la caisse fermée doit trouver une machine disponible, sans quoi la sortie se bouche et l'encartonneuse s'arrête par chaîne de conséquences. Le dimensionnement des convoyeurs et des zones tampons entre machines est donc au cœur du projet, comme le détaille la page sur le convoyeur automatisé.

L'automatisme coordonne trois choses : la marche synchronisée des machines, les recettes de format, et la gestion des défauts. Un carton mal formé, un produit manquant ou un défaut de colle doivent être détectés, rejetés ou signalés sans stopper toute la ligne. Après la fermeture, la caisse part le plus souvent vers une banderoleuse automatique ou un palettiseur, par exemple un palettiseur à couches placé en sortie de ligne.

Sur le plan de la sécurité, le point sensible est l'alimentation en cartons à plat, qui impose des accès fréquents. Le principe rappelé par l'INRS pour les protecteurs fixes est qu'ils conviennent quand l'accès est rare ; dès que l'accès devient régulier, on passe à des protecteurs mobiles associés à un dispositif de verrouillage, conçus sur la base d'une analyse de risques de l'ensemble. Pour chiffrer le projet, passez par une étude et devis de encartonneuse automatique en précisant vos cartons et vos formats.

Déroulé d'une intégration d'encartonneuse

Le projet commence par vos produits et vos arrêts actuels, pas par un catalogue.

  1. Observation du poste

    Produits, cartons, cadence, taux d'arrêts, nombre d'opérateurs mobilisés et causes des défauts de mise en carton.

  2. Choix du type de machine

    Comparaison des principes de chargement, consultation de fabricants et définition précise des signaux à échanger avec la ligne.

  3. Automatisme et sécurité

    Programmes de la zone, recettes de format, alarmes, accès pour l'alimentation en cartons, arrêts d'urgence.

  4. Montage en période d'arrêt

    Implantation, raccordements et essais à vide, puis avec produit, sans immobiliser la ligne plus que nécessaire.

  5. Réception et formation

    Essais de réception sur vos cartons, documentation de l'installation, prise en main par les opérateurs et la maintenance.

Les pièges fréquents sur une encartonneuse

Trois situations reviennent souvent et expliquent la plupart des arrêts après mise en service.

Changement de format mal préparé

Les réglages manuels multiplient les erreurs. Selon le nombre de formats, on prévoit repères, réglages guidés ou recettes mémorisées.

Cartons hors tolérance

Un carton légèrement gauche ou humide suffit à bloquer le formage. Il faut mesurer la variabilité réelle de vos cartons dès l'étude.

Dialogue mal défini avec l'aval

Sans signal clair entre la sortie de l'encartonneuse et la machine suivante, les arrêts en cascade deviennent la règle.

Accès à l'alimentation non traité

Le réapprovisionnement en cartons est une opération quotidienne : son protecteur et son arrêt doivent être pensés pour être utilisés.

Questions fréquentes sur l'encartonneuse automatique

Quelle différence entre encartonneuse et mise en caisse ?

Dans l'usage courant, l'encartonneuse met des produits dans des étuis ou des cartons pliants, tandis que la mise en caisse remplit des caisses de transport. Les principes de formage se ressemblent, les produits et les formats diffèrent. Précisez dans votre demande si le carton est un emballage de vente ou de transport, cela oriente le choix de la machine.

Peut-on intégrer une encartonneuse que j'ai déjà ?

Oui, quand la mécanique est saine et que sa documentation est disponible. L'intégrateur reprend la commande, relie la machine à l'amont et à l'aval, ajoute les capteurs manquants et revoit la sécurité. Si l'automate d'origine est obsolète, la reprise de la commande est à étudier séparément.

L'encartonneuse peut-elle traiter plusieurs formats ?

C'est possible, avec un degré variable d'automatisation des changements. Plus les formats sont nombreux et fréquents, plus il vaut la peine de motoriser les réglages et de stocker des recettes. À l'inverse, pour deux formats rarement alternés, des repères mécaniques peuvent suffire. Le bon niveau se détermine à partir de votre planning de production.

Comment gérer l'arrêt de production pendant l'installation ?

On prépare hors ligne tout ce qui peut l'être : armoire, programmes, tests de communication. Le raccordement sur site se place sur une période d'arrêt de votre calendrier. La durée dépend de l'accessibilité et de l'état de l'existant ; elle est estimée après visite et jamais annoncée à l'avance sans avoir vu la ligne.

La machine sera-t-elle conforme ?

Le marquage CE d'une machine neuve est une déclaration de son fabricant. L'intégrateur ne se substitue pas à lui, mais analyse les risques de l'ensemble formé avec votre ligne, traite les protecteurs et les arrêts d'urgence, puis documente ce qui a été vérifié. Le périmètre exact est précisé avant commande.

Que faire si l'encartonneuse s'arrête souvent ?

Le diagnostic distingue les arrêts dus à la machine, au carton, au produit ou aux machines voisines. Un relevé des causes d'arrêt, même sommaire, oriente vite la correction : réglage, capteur, tampon ou programme. Décrivez les symptômes dans le formulaire, avec la marque de la machine et son automate si vous les connaissez.

Automatisez la mise en carton de votre ligne

Décrivez vos produits, vos cartons et la cadence visée. L'intégrateur vous recontacte avec des questions précises.

Décrivez votre besoin

Recontact sous 24 h