Passer au contenu principal

Automatisation Industrielle France

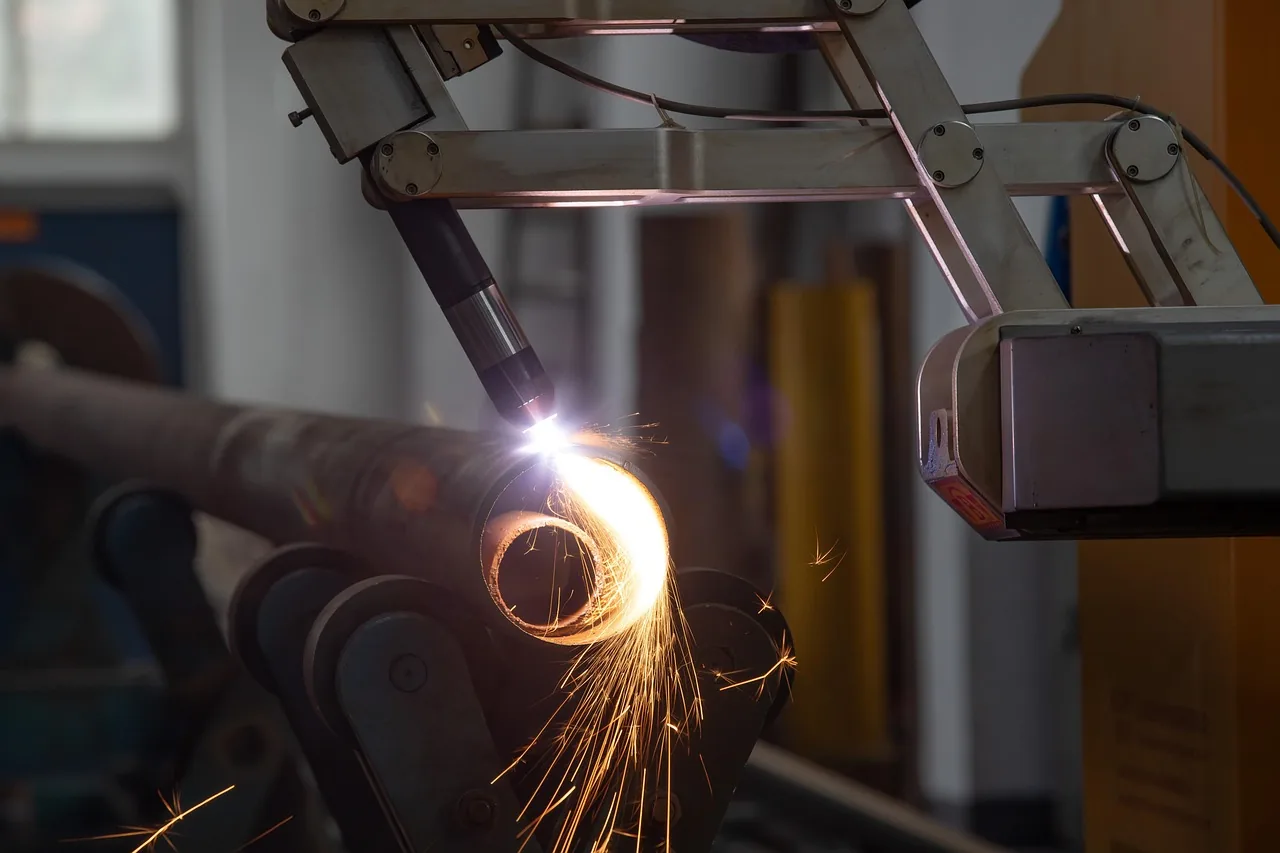
Robot de soudage en action avec étincelles dans une cellule

Îlot de soudage robotisé : cellule de soudage automatisée

Un îlot de soudage robotisé confie les cordons répétitifs à un robot ou à un cobot, avec un posage qui garantit la position des pièces, pendant que le soudeur garde les pièces uniques et les finitions.

  • Posage, programmation et sécurité du poste

Décrivez votre besoin

Recontact sous 24 h
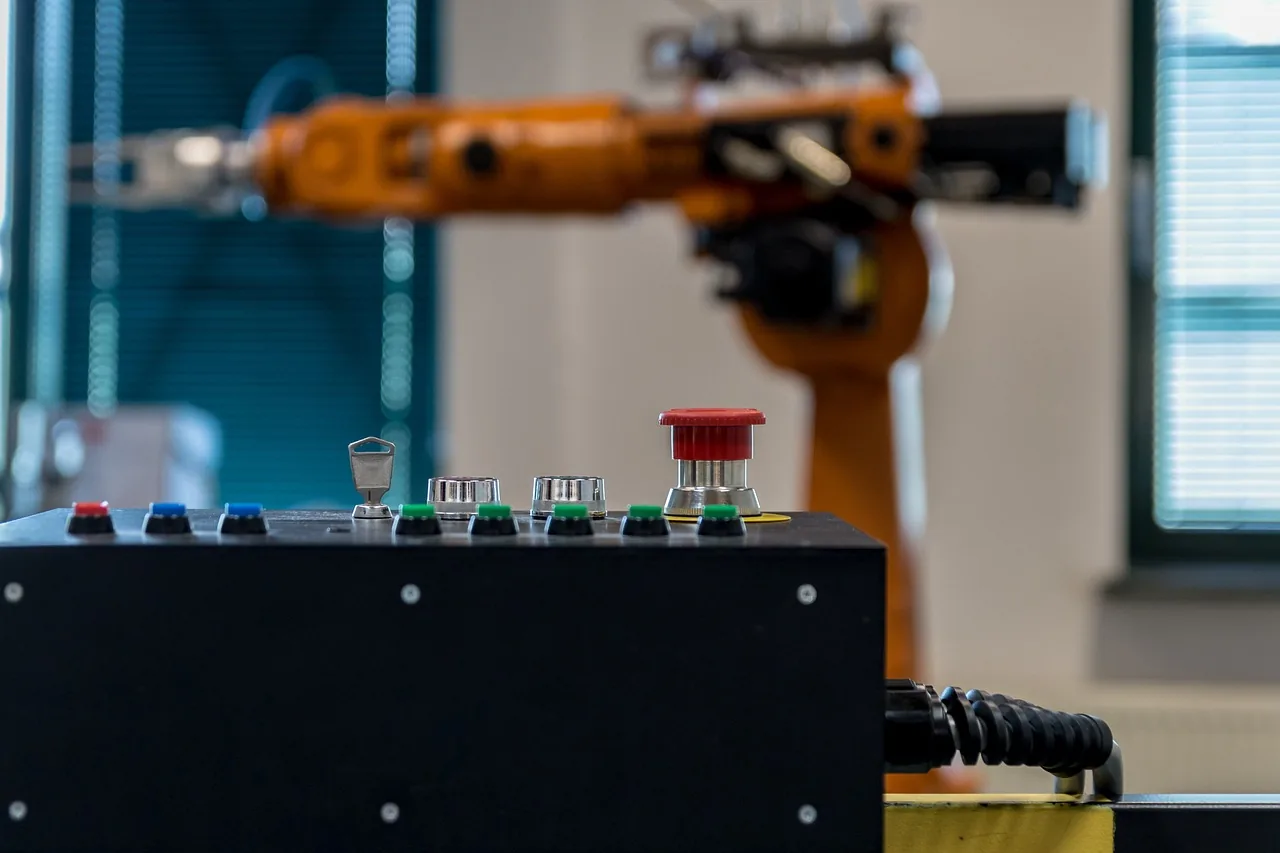
Bras de robot industriel orange derrière un pupitre de commande avec arrêt d'urgence

Un îlot de soudage robotisé pour les petites et moyennes séries

Un îlot de soudage robotisé est une cellule compacte où un robot ou un cobot réalise les cordons de pièces répétées, sur un posage positionné à chaque cycle. Il se compose du robot, de la torche et de la source de soudage, du dévidoir, d'un système de nettoyage de buse, d'une table ou d'un positionneur, d'un captage des fumées et de protections adaptées au rayonnement de l'arc.

Il convient aux ateliers de chaudronnerie, de mécano-soudure et de tôlerie qui soudent des pièces en séries petites à moyennes, avec des références qui reviennent. Le cobot est surtout pertinent pour la répétition ; les soudures uniques restent mieux confiées à un soudeur expérimenté, parce que programmer une pièce ne se justifie que si elle revient.

La valeur du robot n'est pas seulement la cadence : les gestes sont répétés à régularité constante, ce qui limite les écarts dus à la fatigue et peut réduire les retouches. Encore faut-il que les pièces arrivent dans la bonne position, d'où l'importance du posage.

Le soudage s'enchaîne souvent avec d'autres opérations robotisées. Un montage de sous-ensembles peut passer ensuite par une cellule de vissage robotisée, et l'alimentation des pièces depuis un bac ou un tapis relève d'un pick and place robot avec vision. Ce sont des cellules distinctes, avec leurs contraintes propres.

Pour replacer l'îlot parmi les autres solutions de l'intégrateur, consultez la robotisation industrielle, au-delà de îlot de soudage robotisé. L'étude et devis de îlot de soudage robotisé commence par vos pièces, vos séries et la qualité de soudure exigée.

Ce qui rend un poste de soudage robotisable

Un poste se juge sur sept critères avant tout choix de matériel.

  • La répétition : une pièce ou une famille de pièces qui revient, pas un unique exemplaire.
  • Le posage : un gabarit qui maintient les pièces avec une position répétable.
  • La régularité des pièces : jeux de découpe, chanfreins et pointages cohérents d'une pièce à l'autre.
  • L'accessibilité des cordons : torche et robot doivent atteindre tous les joints sans collision.
  • Le procédé : MIG/MAG, TIG ou autre, avec le fil, le gaz et le matériau associés.
  • La qualité exigée : contrôle visuel, essais, exigences du donneur d'ordre sur le mode opératoire.
  • La chaîne amont et aval : découpe, pointage, finition, manutention des ensembles soudés.

Robot industriel ou cobot de soudage : l'arbitrage

Les deux existent en soudage ; le choix dépend des pièces, de la cadence et de la protection nécessaire.

Faire défiler le tableau

PointCobot de soudageRobot industriel en îlot
ProgrammationApprentissage par guidage, rapide pour les nouvelles piècesProgrammation plus structurée, hors ligne possible
SériesPetites séries et références nombreusesSéries répétées, pièces plus grandes ou lourdes
PosageTable fixe ou mobile, gabarits interchangeablesTable, positionneur à un ou deux axes, double poste
ProtectionTorche et rayonnement imposent écrans et rideaux opaquesEnceinte fermée, portes verrouillées, rideaux anti-arc
FuméesCaptage à la source indispensable dans les deux casCabine ou hotte aspirante intégrée à l'enceinte
RedéploiementCellule plus mobileCellule plus fixe

L'absence de barrière n'est pas acquise en soudage : torche, projections et rayonnement entrent dans l'analyse. Sources : Universal Robots, INRS.

Sécurité d'un poste de soudage robotisé : arc, fumées et analyse de risques

En soudage, l'outil est le danger principal : la torche, l'arc, les projections et les fumées entrent dans l'analyse de risques autant que le mouvement du bras. Un cobot reste un robot dont l'outil est dangereux ; l'INRS rappelle que la limitation de force ne protège pas des outils coupants ou pointus, et de la même façon elle ne protège pas d'un arc ou de projections.

Les mesures habituelles combinent un écran ou un rideau opaque contre le rayonnement ultraviolet et infrarouge, des protecteurs pour les projections, un accès verrouillé pour le chargement, et un captage des fumées. Les fumées de soudage sont classées par le Circ comme cancérogènes pour l'homme ; l'INRS recommande un captage au plus près de la source, par aspiration localisée, avant la ventilation générale. Un dispositif adapté au poste robotisé évite que les fumées gagnent l'atelier.

Le chargement des pièces pendant que le robot soude peut se faire avec une table rotative ou un double poste, l'opérateur restant protégé par un écran. Le cadre de référence est la série ISO 10218 et l'EN ISO 13849-1 ; l'édition applicable se vérifie à l'étude. La déclaration finale couvre l'îlot complet.

  • Écrans et rideaux contre le rayonnement de l'arc
  • Captage des fumées à la source
  • Chargement protégé pendant le soudage
  • Procédure de nettoyage de buse et de maintenance sans exposition

De la pièce manuelle à l'îlot en service

L'étude commence par la pièce, pas par le robot.

  1. Analyse des pièces

    Plans, cordons à réaliser, variantes de jeux, séries, exigences de qualité et de contrôle.

  2. Conception du posage

    Gabarit répétable, serrage, accessibilité de la torche, réserve pour la reprise de pointage.

  3. Choix de la cellule

    Robot ou cobot, positionneur ou table, source de soudage, captage des fumées, protections.

  4. Programmation et essais

    Trajectoires, paramètres de soudage, détection éventuelle de position, essais sur vos pièces et validation par vos soudeurs.

  5. Installation et formation

    Mise en place hors zone de production quand c'est possible, validation de la sécurité, formation à la reprise de programmes et au changement de posage.

Autour de l'îlot : ce qui complète la cellule

Un îlot de soudage ne vit pas seul dans l'atelier.

Détection de position

Un système de repérage corrige de petits écarts de pièce lorsque le posage seul ne suffit pas.

Chargement des pièces

Table rotative, double poste ou manutention robotisée pour garder l'arc allumé le plus longtemps possible.

Contrôle des cordons

Plan de contrôle visuel et de suivi des paramètres, aligné sur ce qu'exige votre donneur d'ordre.

Entretien du poste

Buses, tubes contact, nettoyage et étalonnage du point de travail de la torche à planifier.

Questions fréquentes sur l'îlot de soudage robotisé

À partir de quelle série un robot de soudage devient-il pertinent ?

Il n'y a pas de seuil universel. Le critère est la répétition : une pièce qui revient souvent justifie le temps de programmation et de posage. Pour des pièces uniques, un soudeur reste plus adapté. L'étude compare le temps de programmation avec le volume annuel de vos références, sans chiffre avancé avant analyse.

Le cobot de soudage évite-t-il les protections ?

Pas en soudage. La limitation de force ne protège pas de l'arc, des projections ni des fumées, et la torche est un outil dangereux. Un cobot de soudage reçoit en général des écrans contre le rayonnement et un captage des fumées ; l'analyse de risques détermine le reste.

Faut-il un posage spécifique pour chaque pièce ?

Oui ou presque : le posage maintient les pièces à une position répétable, ce que le robot ne peut pas inventer. Il peut être modulaire pour couvrir une famille de pièces. Un posage soigné réduit aussi le besoin de détection de position. C'est souvent le poste de coût et de réflexion le plus sous-estimé.

Que se passe-t-il si les pièces arrivent avec des jeux irréguliers ?

Le robot suit sa trajectoire apprise : un jeu trop variable peut donner un cordon manqué. On corrige en améliorant la découpe ou le pointage, ou en ajoutant une détection de position. Si l'écart reste trop fort, la pièce est écartée vers un poste manuel. L'étude mesure ces écarts sur vos pièces.

Comment sont gérées les fumées de soudage ?

Par un captage à la source, privilégié par l'INRS avant la ventilation générale : torche aspirante, hotte ou cabine selon le poste. L'air extrait doit être filtré et rejeté sans recyclage. Le dispositif se choisit avec l'implantation et reste à entretenir. Aucun captage ne remplace l'analyse du poste.

Peut-on souder des pièces en inox ou en aluminium ?

Oui selon le procédé et la source de soudage choisis, avec les consommables et gaz adaptés au matériau. Chaque matériau a ses contraintes de préparation et de déformation. Le procédé se valide sur vos pièces réelles et avec vos exigences de qualité avant tout engagement sur le résultat.

Robotiser vos pièces à souder

Envoyez les plans ou photos de vos pièces, les séries habituelles et les exigences de qualité. L'intégrateur vous recontacte sous 24 h.

Décrivez votre besoin

Recontact sous 24 h