Alimentation automatique de pièces : bol vibrant, trieur, magasin
Alimenter un poste automatique, c'est lui présenter chaque pièce au bon endroit, dans la bonne orientation et au bon moment. Cette fonction décide souvent de la cadence réelle d'une machine, bien plus que le robot ou la visseuse.
- Mise au point sur vos pièces réelles
Décrivez votre besoin
Recontact sous 24 h
Pourquoi l'alimentation décide de la fiabilité d'un poste
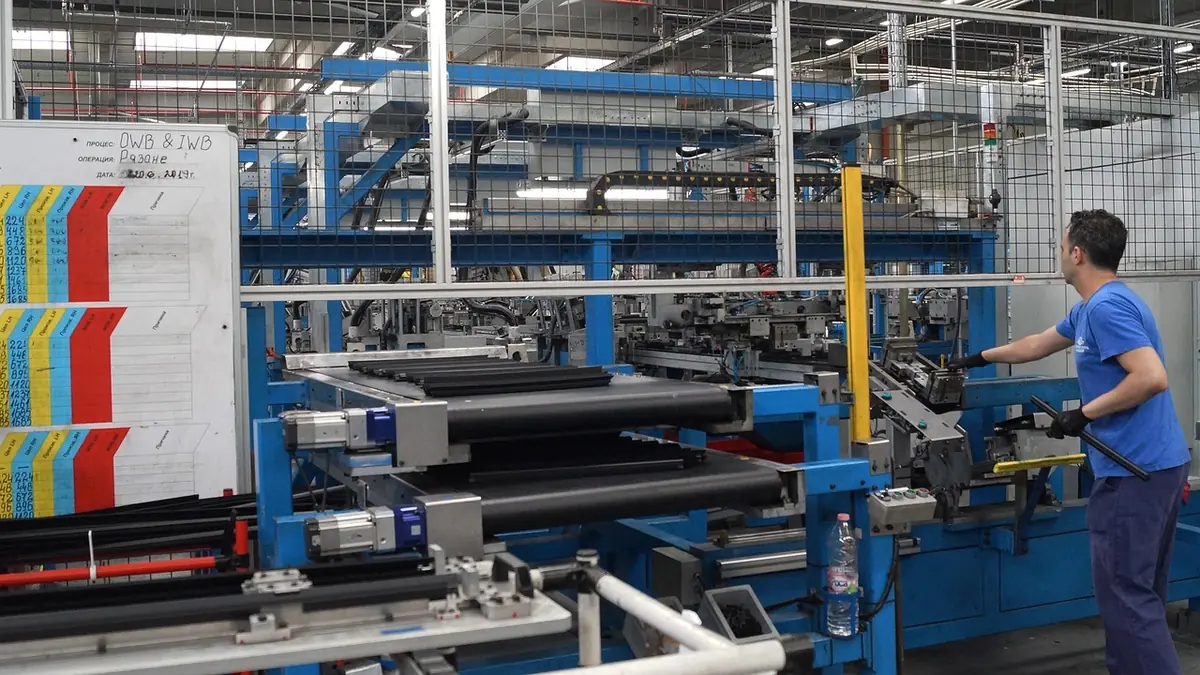
Quand les pièces arrivent en vrac, un poste automatique ne peut rien en faire tant qu'elles ne sont pas séparées, orientées et amenées une à une. L'alimentation automatique remplit cette fonction : elle puise dans un stock, trie, oriente, puis présente la pièce à l'endroit exact où un robot, une pince ou un poste d'assemblage viendra la prendre.
Le piège classique est de sous-estimer cette étape. Un robot rapide attend les pièces si l'alimentation ne suit pas, et une machine d'assemblage s'arrête dès qu'une pièce se coince ou se retourne. Les arrêts de production d'une machine automatique viennent plus souvent de la présentation des pièces que de leur manipulation.
L'alimentation se conçoit donc avec le poste qu'elle sert, pas à côté. L'intégrateur la prévoit dans une machine d'assemblage automatique dès l'étude, et la règle sur vos pièces réelles, avec leurs bavures, leur état de surface et leurs écarts de fabrication. Cette fonction fait partie de la vue d'ensemble des machines spéciales, dont alimentation automatique de pièces. Pour un chiffrage, le devis pour alimentation automatique de pièces part de la description de vos pièces.
Les technologies d'alimentation et leur domaine d'emploi
Chaque technologie répond à une famille de pièces. Le choix se fait après essais sur des échantillons.
- Bol vibrant. Les pièces montent une rampe hélicoïdale et sont triées par des obstacles mécaniques qui ne laissent passer que celles bien orientées, les autres retombant dans le bol. Adapté aux petites pièces de forme régulière.
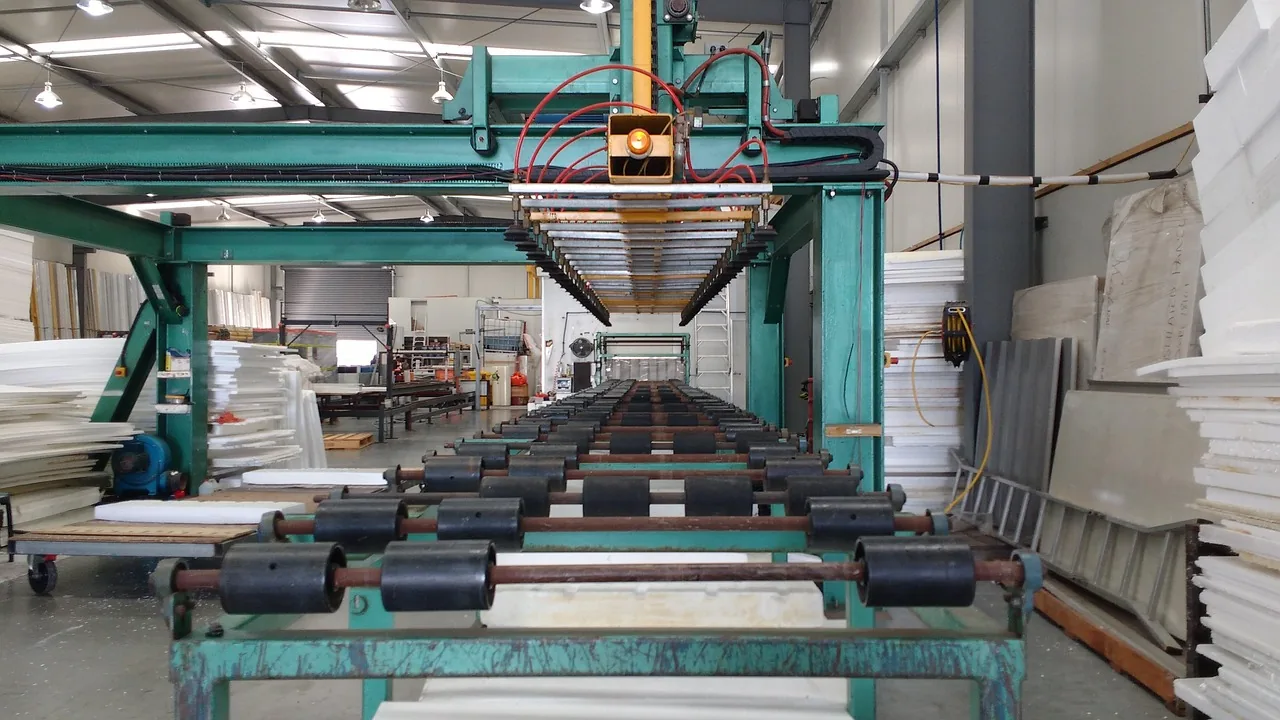
- Trieur à élévateur ou à tapis. Une trémie alimente un tapis ou un élévateur qui dose les pièces vers un système d'orientation. Il convient aux pièces plus volumineuses ou aux grands volumes de stock.
- Trieur centrifuge ou rotatif. Un plateau tournant projette les pièces vers une piste d'orientation. Utile pour des pièces qui supportent mal les chocs de la vibration.
- Magasin ou chargeur. Les pièces arrivent déjà alignées, empilées ou en cartouche, puis sont libérées une par une. Fréquent pour des pièces plates, des rondelles ou des composants pré-orientés.
- Plateau flexible avec vision. Les pièces sont étalées sur un plateau vibrant ; une caméra repère leur position et leur orientation, et un robot prélève celles qui sont bien placées. Il évite l'outillage dédié à chaque pièce.
- Alimentation en bande, en rail ou en tube. Quand le fournisseur conditionne les composants en bande ou en tube, la pièce arrive orientée et l'alimentation se réduit à une avance précise.
- Dosage et séparation en aval. Un échappement, un pousseur ou une pince isole la pièce de la file avant sa prise par le poste.
Quelle solution pour quelle pièce
Le tableau oriente un premier choix. Les essais sur vos pièces confirment ou corrigent.
Faire défiler le tableau
| Caractéristique de la pièce | Alimentation envisageable | Point de vigilance |
|---|---|---|
| Petite, symétrique, robuste (vis, rondelles, bouchons) | Bol vibrant avec orientation mécanique | Usure de la piste, bruit, réglage de l'amplitude |
| Fragile ou à surface sensible (optique, revêtement, polissage) | Trieur doux, magasin, bande ou plateau flexible | Marques et rayures dues aux chocs, aux frottements ou à la vibration |
| Enchevêtrement possible (ressorts, joncs) | Dispositif de désenchevêtrement ou conditionnement amont | Les pièces s'accrochent et bloquent la file |
| Forme asymétrique, plusieurs références | Plateau flexible avec vision et robot | Éclairage, temps de traitement d'image, taux de prises réussies |
| Pièce collante, huileuse ou humide | Magasin, rail, ou conditionnement adapté | Adhérence entre pièces, nettoyage, dérive du réglage |
| Pièce volumineuse ou lourde | Élévateur, tapis, robot avec bac incliné | Bruit, chocs, sécurité de chargement de la trémie |
La vision et la manipulation de pièces en vrac par robot sont des applications délicates : elles se valident sur des essais réels.
L'outillage d'orientation se règle sur vos pièces, pas sur le plan
Une alimentation par bol ou par trieur se dessine à partir de la forme de la pièce, mais elle se règle avec des pièces de série. Une bavure, un léger écart de côte ou une pellicule d'huile modifient le comportement des pièces sur la piste. Le fournisseur de vos pièces peut changer sans changer le plan, et l'alimentation en subit les conséquences. Les constructeurs de bols le confirment : la fréquence naturelle du bol doit être réglée près de celle de la commande, la masse des pièces dans le bol varie et les ressorts se détendent après un long usage, ce qui affecte fortement la performance (source : documentation Spirol sur l'alimentation par vibration).
C'est pourquoi l'étude demande un lot représentatif de pièces, y compris des pièces en limite de tolérance. Les essais montrent quelles orientations sont possibles, quelle cadence l'alimentation peut tenir sans s'user et quels rejets elle doit gérer.
Quand la pièce n'est pas orientable de façon fiable par un moyen mécanique, la vision devient l'alternative. L'alimentation peut aussi être suivie d'un contrôle ou d'un test : voir le banc de test automatisé pour les pièces dont la fonction doit être vérifiée.
- Lot de pièces représentatif
- Pièces en limite de tolérance incluses
- Cadence soutenable sans usure rapide
- Gestion du bourrage et du retour vers le bol
De l'essai sur vos pièces à l'alimentation en service
L'ordre est dicté par le risque technique : la pièce d'abord, la mécanique ensuite.
Analyse des pièces
Forme, matière, poids, tolérances, état de surface, conditionnement actuel. Collecte d'échantillons de série.
Essais d'orientation
Essais sur un banc d'essai pour vérifier les orientations possibles, la cadence soutenable et le comportement en bourrage.
Conception de l'alimentation
Choix de la technologie, du dosage, de la détection de niveau et du raccordement au poste, y compris les sécurités.
Intégration au poste
Synchronisation avec le robot ou la machine, gestion des arrêts, des rebuts et du réapprovisionnement.
Réglage en situation et formation
Mise au point sur site avec les pièces de série, documentation des réglages et formation de l'opérateur et de la maintenance.
L'alimentation dans l'ensemble de la machine
Elle s'articule avec les autres fonctions du poste, du contrôle au traitement des rebuts.
Machine d'assemblage automatique
Les composants arrivent orientés à chaque poste de posage, de vissage ou de sertissage.
Banc de test automatisé
Présenter chaque produit au banc dans une position répétable, indispensable à la fiabilité des mesures.
Vision pour pièces en vrac
Repérer position et orientation des pièces étalées pour que le robot ne prenne que celles qu'il peut saisir.
Gestion des bourrages
Détection d'une pièce coincée, arrêt contrôlé du poste, retour des pièces non conformes vers le stock.
Questions fréquentes sur l'alimentation de pièces
Un bol vibrant peut-il alimenter toutes mes pièces ?
Non. Il convient aux petites pièces assez robustes, dont la forme permet un tri mécanique. Les pièces fragiles, enchevêtrables, très asymétriques ou aux surfaces sensibles demandent d'autres solutions : magasin, trieur doux ou plateau flexible avec vision. Des essais sur vos pièces réelles tranchent.
Pourquoi mon bol actuel se dérègle-t-il ?
Les causes habituelles sont l'usure de la piste, un changement de lot de pièces, une dérive d'amplitude de la vibration ou des pièces sales ou huileuses. La remise en état consiste à diagnostiquer la cause et, selon le cas, à reprendre l'outillage ou à ajuster la commande. Décrivez le symptôme dans le formulaire.
La vision est-elle meilleure qu'un bol vibrant ?
Elle est plus flexible, car elle gère plusieurs références sans outillage dédié, mais elle dépend de l'éclairage, du temps de traitement et de la préhension du robot. Le bol reste souvent plus simple et plus rapide sur une pièce unique. Le choix se justifie par la variété des pièces.
L'alimentation limite-t-elle la cadence de ma machine ?
Elle peut la limiter, et c'est un des premiers points vérifiés à l'étude. La cadence soutenable dépend de la pièce, de l'orientation à obtenir et de l'usure acceptée. Cette vérification se fait sur essais, pas sur une valeur théorique. Aucune cadence n'est annoncée avant ces essais.
Peut-on changer de référence sans remplacer l'alimentation ?
Dans certains cas, par un outillage interchangeable ou un réglage par recette. Un plateau flexible avec vision accepte plus facilement les variantes. Plus les références sont éloignées, plus il faut de réglages ou de dispositifs distincts. Les références à traiter sont à lister dès la demande.
L'alimentation fait-elle beaucoup de bruit ?
Une alimentation vibrante peut être bruyante, surtout avec des pièces métalliques. On le réduit avec un habillage, des matériaux amortissants et un choix de technologie adapté, ou en changeant de technique d'alimentation. Le niveau de bruit tolérable dépend de votre atelier et se précise à l'étude.
Envoyez la description de vos pièces
Indiquez la forme, la matière, la taille et la cadence souhaitée, et si possible des photos. Vous êtes recontacté sous 24 h.
Décrivez votre besoin
Recontact sous 24 h