Cellule de vissage robotisée ou cobot
Une cellule de vissage robotisée place la visseuse sur chaque point de serrage, présente la vis, contrôle le couple et l'angle et enregistre le résultat pour chaque assemblage.
- Contrôle du serrage et traçabilité
Décrivez votre besoin
Recontact sous 24 h
Visser par robot : un poste d'assemblage maîtrisé
Une cellule de vissage robotisée automatise le serrage de vis ou de boulons sur un assemblage, avec un contrôle du couple et de l'angle à chaque point. Elle intéresse les services méthodes qui veulent régulariser un serrage, tracer les opérations et libérer des opérateurs d'un geste répétitif.
Le robot ne fait que positionner l'outil : l'essentiel de la qualité tient à la visseuse asservie, à l'alimentation des vis, à la fixation de la pièce et à la gestion des cas anormaux. Une vis manquante, une vis mal engagée ou un filetage endommagé doivent déclencher un traitement défini, pas un arrêt incompréhensible.
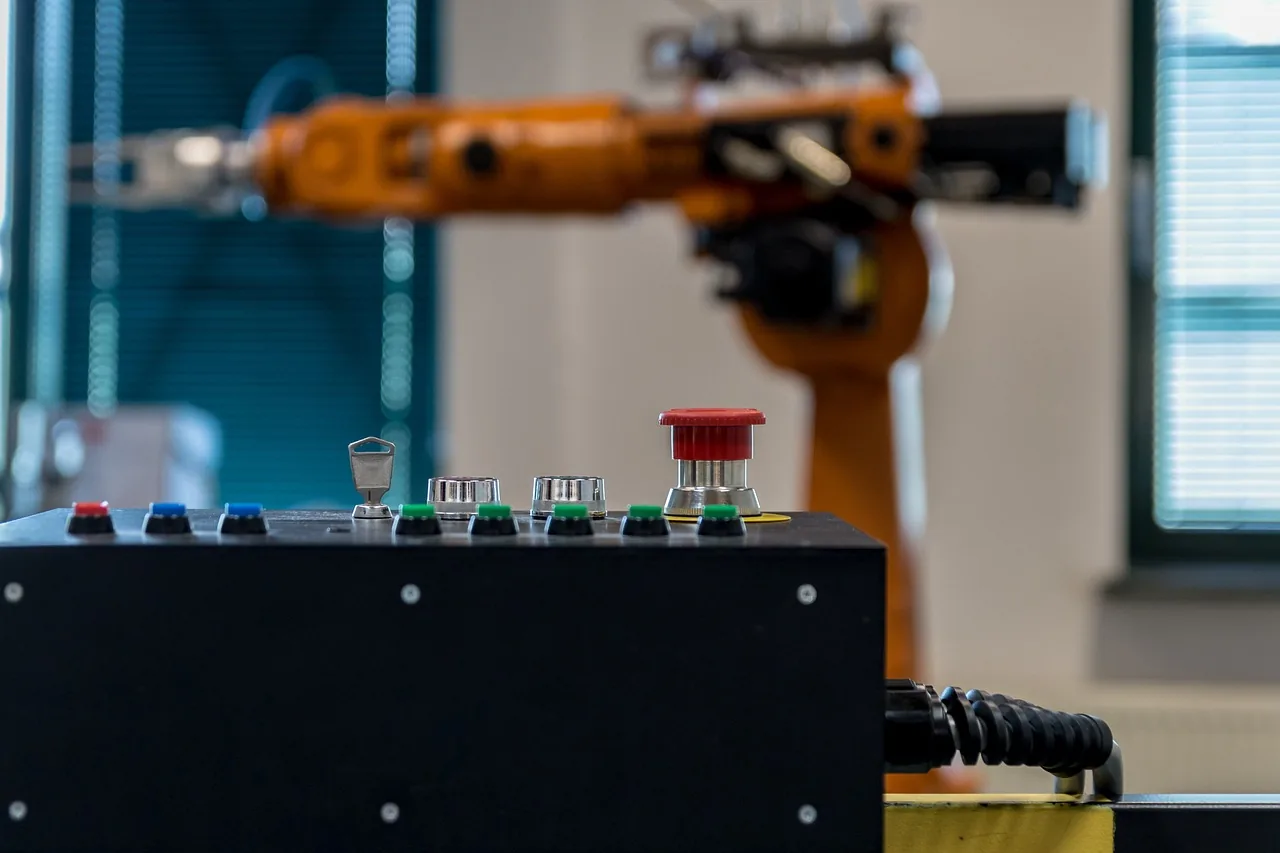
Le choix entre robot industriel et cobot dépend du nombre de points, de la taille des pièces et de la cadence. Un cobot suit bien les assemblages variés en séries changeantes ; un robot plus rapide convient aux postes très cadencés. Dans les deux cas, la visseuse est un outil à risque qui entre dans l'analyse.
Le vissage a rarement lieu seul. Quand les pièces arrivent en vrac ou sur tapis, un pick and place robot avec vision peut les présenter au poste ; quand l'assemblage est lié à une machine, le chargement déchargement machine robot traite l'alimentation et l'évacuation. Chacune de ces cellules a sa page, car les contraintes diffèrent, et leur cadence propre conditionne celle du poste de vissage qui les suit.
Pour situer cette cellule dans l'ensemble des applications, lisez la vue d'ensemble de la robotisation industrielle, dont cellule de vissage robotisée. Et pour demander une étude, le devis pour cellule de vissage robotisée est le point d'entrée.
Les composants d'une cellule de vissage
Chaque élément influe sur la qualité du serrage final.
- La visseuse asservie : contrôle du couple et de l'angle, dialogue avec l'automate ou le robot.
- L'alimentation des vis : bol vibrant avec soufflage, distribution par tuyau, ou prise de la vis au bit par aspiration.
- Le posage de la pièce : fixation répétable, sinon l'angle d'engagement du bit varie.
- Le robot ou cobot : portée, orientation de l'outil, accès aux points de vissage.
- Les capteurs : présence de la pièce, présence de la vis, parfois repérage par vision des perçages.
- Le contrôle des résultats : conforme, non conforme, reprise ; enregistrement par pièce.
- La sécurité : protection autour de l'outil et de la zone de serrage.
Défauts de vissage et traitement automatique
Une cellule fiable décide de la suite à chaque anomalie.
Faire défiler le tableau
| Anomalie | Détection | Traitement prévu |
|---|---|---|
| Vis manquante | Capteur de présence à l'alimentation ou au bit | Nouvelle présentation, puis alarme et reprise opérateur |
| Vis non engagée | Courbe de couple-angle anormale | Arrêt du point, signalement, éventuelle reprise |
| Filetage détérioré | Couple trop élevé tôt ou angle anormal | Pièce déclarée non conforme, mise à part |
| Couple non atteint | Contrôle du couple final | Alerte, enregistrement, traitement de la pièce |
| Mauvais positionnement de la pièce | Capteur de présence, repérage par vision | Blocage du cycle et message à l'opérateur |
| Vis tombée sur le poste | Détection de la séquence ou nettoyage périodique | Procédure de récupération sans entrer dans la zone en mouvement |
Les tolérances de couple annoncées par les fabricants de visseuses sont des valeurs de fiche technique à confirmer en essai sur votre assemblage.
Sécurité d'une cellule de vissage : l'outil change le risque
Un cobot équipé d'une visseuse n'a pas le même niveau de risque qu'un cobot équipé d'une ventouse. Les analyses de risques d'applications collaboratives le soulignent : un effecteur de vissage, avec bit en rotation et risque de pincement, doit être traité comme un danger à part entière, au même titre que les mouvements du bras.
Selon l'INRS, la limitation de puissance et de force ne protège pas de tous les contacts, et le contact avec le visage ou les parties sensibles est à exclure. Pour un poste de vissage, l'analyse peut donc conduire à des protecteurs autour de l'outil, à une détection de présence ou à une distance d'implantation, même avec un cobot.
La série de normes ISO 10218 et l'EN ISO 13849-1 forment le cadre de référence ; l'édition applicable est confirmée à l'étude. Le poste est livré avec son analyse de risques, sa déclaration et ses consignes de réglage, de nettoyage et de maintenance. Le chargement et le déchargement des pièces sont étudiés comme les accès les plus fréquents.
- Outil traité comme un danger distinct du bras
- Protecteurs ou détection selon l'analyse
- Accès réglage et nettoyage verrouillés
- Consignes de reprise après défaut
Mettre en place la cellule de vissage
Le poste se définit à partir de l'assemblage, pas du robot.
Analyse de l'assemblage
Nombre et position des points, type de vis, couple et angle prescrits, accessibilité, séries et variantes.
Conception du poste
Choix de la visseuse, alimentation des vis, posage, robot ou cobot, implantation et protections.
Programmation
Trajectoires par référence, paramètres de serrage, traitement des défauts, échanges avec la supervision et la base de traçabilité.
Essais sur pièces réelles
Validation de la reproductibilité, y compris la récupération après vis manquante, avant la mise en production.
Mise en service et formation
Installation sur le poste, validation de la sécurité, formation au changement de référence et à la reprise.
Intégrer le vissage dans votre atelier
La cellule de vissage s'insère dans un flux plus large.
Traçabilité
Résultat de chaque serrage associé au numéro de pièce, consultable pour un audit ou une analyse de défaut.
Alimentation des pièces
Un robot peut aussi prélever les pièces avant le vissage : cette fonction relève d'une cellule distincte.
Chargement du poste
Pièces chargées par l'opérateur ou par un robot, selon la cadence et la place.
Rôle de l'opérateur
Contrôle, reprise des défauts et changement de série : le poste rend le travail plus ciblé, pas inexistant.
Questions fréquentes sur le vissage robotisé
Un cobot peut-il visser sans protection ?
Pas automatiquement. L'outil en rotation et le risque de pincement sont analysés comme un danger à part. La limitation de force du cobot ne couvre pas tous les contacts. L'analyse de risques peut maintenir des protecteurs ou une détection de présence autour de la visseuse. Elle donne la réponse poste par poste.
Comment le robot alimente-t-il les vis ?
Deux solutions courantes : la vis est distribuée par tuyau jusqu'au bit, ou le bit la prend directement dans un alimentateur à bol. Le choix dépend de la taille et de la forme des vis, de la cadence et de l'espace. Le contrôle de présence de la vis est indispensable dans les deux cas.
Peut-on tracer chaque serrage ?
Oui, avec une visseuse asservie en couple et angle : le résultat de chaque point peut être enregistré avec le numéro de pièce et envoyé à la supervision ou à une base de traçabilité. Le format d'échange se définit avec votre service qualité. Il ne remplace pas votre plan de contrôle, il l'alimente, et il facilite la recherche de cause lorsqu'un retour client oblige à remonter à un lot de pièces.
Que fait la cellule en cas de vis manquante ?
Le cycle prévoit un traitement défini : nouvelle présentation de la vis, puis alarme et reprise opérateur si le défaut persiste. Ce comportement doit être validé en essai, car une démonstration sans incident ne suffit pas. La réinitialisation par l'opérateur doit rester simple et sûre.
La cellule s'adapte-t-elle à plusieurs références ?
Oui, par recettes : positions de vissage, couples et angles par référence, sélectionnées par l'opérateur ou par lecture d'un code. Des références très éloignées peuvent exiger un posage ou un outil différent. Le nombre de références et la fréquence de changement sont à préciser dès la demande.
Faut-il arrêter l'assemblage pour installer la cellule ?
L'étude, la programmation et les essais préparés se font hors poste. L'arrêt se limite à l'installation et à la validation sur site. Sa durée dépend de l'implantation et des raccordements ; elle se précise après l'étude, sans engagement chiffré avant. Le chargement des pièces peut être maintenu manuellement le temps des essais.
Automatiser votre poste de vissage
Précisez l'assemblage, le nombre de points et les couples demandés. L'intégrateur vous recontacte sous 24 h.
Décrivez votre besoin
Recontact sous 24 h