Robotisation industrielle : cellules robotisées sur mesure
Robotiser un poste, c'est confier à un robot une tâche répétitive précise : palettiser, souder, visser, prélever, charger une machine. L'intégrateur étudie le poste, conçoit la cellule, programme et met en service.
- Étude, programmation et sécurité de la cellule
Décrivez votre besoin
Recontact sous 24 h
Robotiser un poste de production : le périmètre de l'intégrateur
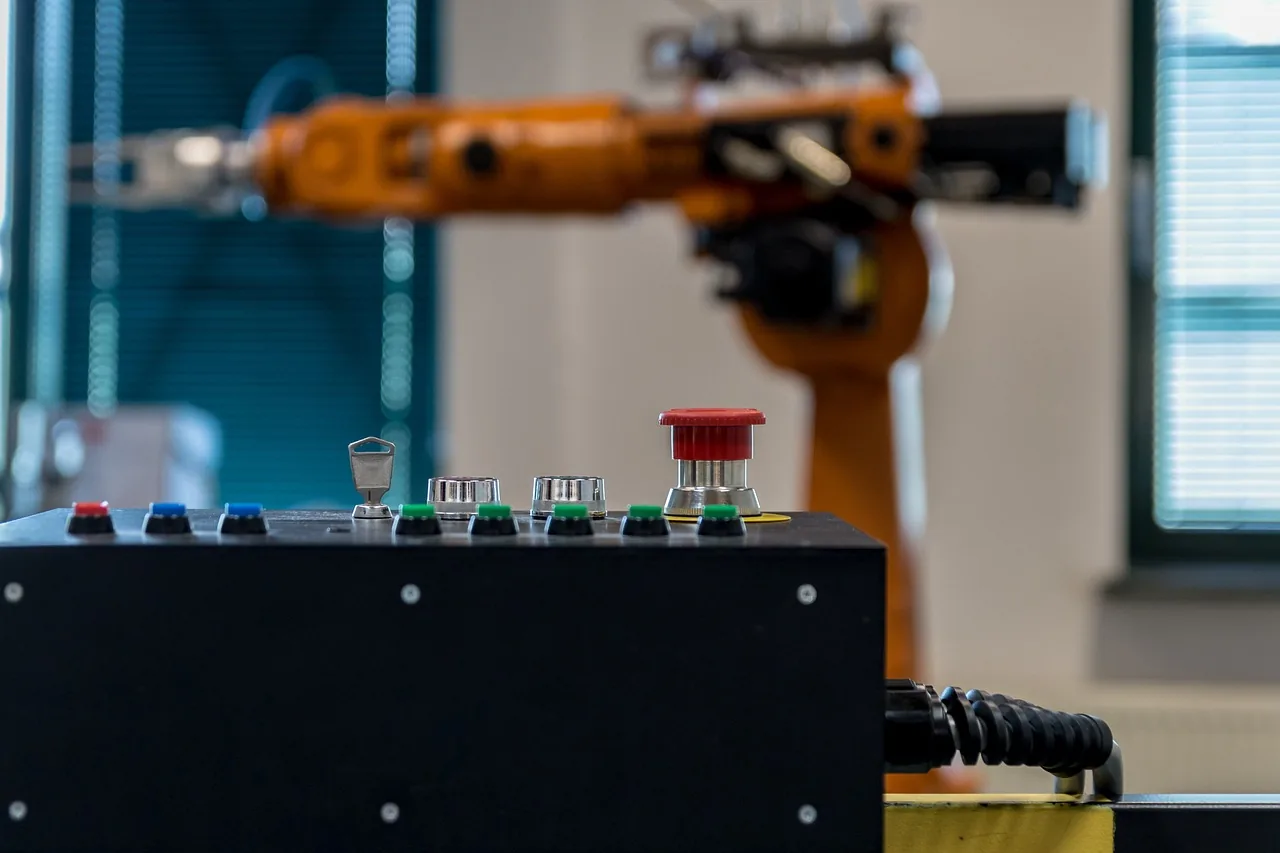
La robotisation industrielle consiste à remplacer ou assister un geste répétitif par un robot intégré dans une cellule complète. Le robot seul n'est qu'un bras : il devient utile avec un préhenseur ou un outil, des convoyeurs ou des palettes qui l'alimentent, un automate qui coordonne l'ensemble, des protections et un programme adapté à vos produits.
Le rôle de l'intégrateur est de relier ces éléments. Il analyse le poste actuel, retient le type de robot, définit l'implantation, écrit les programmes du robot et de l'automate, prépare les éléments de sécurité et accompagne la mise en service. L'automaticien conduit l'étude, la programmation et la mise en service ; les éléments mécaniques et les fournitures éventuels sont précisés au moment du devis.
Le vocabulaire de l'INRS aide à cadrer la demande : un système robot est le robot plus tous les équipements extérieurs nécessaires à sa tâche, et une cellule robotisée associe un ou plusieurs systèmes robots à des mesures de prévention adaptées. Quand vous demandez une cellule, vous demandez donc un ensemble sécurisé, pas un bras livré seul.
Si votre besoin est déjà précis, la demande se règle par application. Pour une fin de ligne, la page sur palettiser avec un robot détaille la cellule type. Pour une première approche en atelier, le cobot industriel répond à une autre logique, plus flexible.
Les applications de robotisation que l'intégrateur réalise
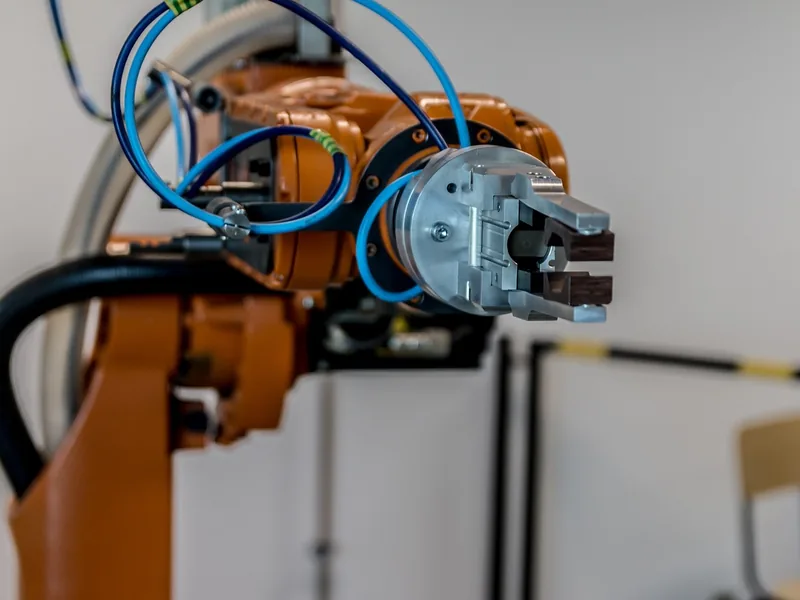
Chaque application a ses contraintes propres : produit, cadence, outil, sécurité. Choisissez celle qui correspond à votre poste.
Palettiser avec un robot
Cellule de fin de ligne à robot industriel, préhenseur, schémas de palette et protection périmétrique.
Cobot de palettisation sans grillage
Palettiser en PME avec un cobot, selon ce que l'analyse de risques autorise, et reconfigurer vite.
Dépalettisation robotisée
Alimenter une ligne en cartons, bacs ou contenants à partir de palettes entières.
Îlot de soudage robotisé
Souder des pièces répétées en petites et moyennes séries, avec posage et captage des fumées.
Cellule de vissage robotisée
Visser avec contrôle du couple et de l'angle, alimentation des vis et traçabilité du serrage.
Pick and place robotisé
Prélever des produits sur tapis ou en vrac avec vision et suivi de convoyeur, puis les ranger.
Chargement de machine par robot
Servir une presse, un centre d'usinage ou un tour : brut en entrée, pièce finie en sortie.
Cobot industriel
Où un robot collaboratif a du sens dans un atelier de PME, hors palettisation.
Robot industriel ou cobot : comment choisir
Le choix ne se fait pas sur le nom du robot mais sur l'application, le produit manipulé, l'outil et la sécurité que l'analyse de risques impose.
Faire défiler le tableau
| Critère | Robot industriel en cellule protégée | Cobot (robot collaboratif) |
|---|---|---|
| Principe de protection | Protection périmétrique : grillage, portes à verrouillage, barrières immatérielles, scrutateurs | Fonctions de sécurité intégrées (limitation de force, arrêt sur contact) définies par l'analyse de risques |
| Outil porté | Préhenseurs lourds, outils coupants ou chauds acceptables derrière les protections | L'outil est un danger à part entière : une ventouse n'a pas le risque d'une visseuse ou d'une torche |
| Flexibilité | Cellule conçue pour une famille de produits, reconfiguration plus lourde | Poste déplaçable, reprogrammation plus rapide pour des séries changeantes |
| Cadence et charge | Adapté aux fortes cadences et aux charges importantes | Adapté aux cadences modérées ; à valider produit par produit |
| Emprise au sol | Cellule plus grande, protections comprises | Emprise réduite, mais zone de travail à dégager et à signaler |
| Cas types | Palettisation en fin de ligne, dépalettisation, soudage de séries | Chargement de machine, vissage, palettisation compacte, assistance au poste |
Un cobot n'est pas synonyme de poste sans protection : c'est l'application complète, outil et produit compris, qui est évaluée. Sources : INRS, Universal Robots (analyse de risques des cobots).
Sécurité d'une cellule robotisée : ce que l'analyse de risques décide
La sécurité d'une cellule robotisée se décide application par application, par une analyse de risques menée dès l'étude. Elle examine les limites de la machine, les phénomènes dangereux (écrasement, choc, projection, fumées selon le procédé), l'accès des opérateurs pour le réglage et la maintenance, et l'outil monté sur le robot.
Selon le résultat, la cellule reçoit des protecteurs fixes ou mobiles avec verrouillage, des barrières immatérielles ou des scrutateurs laser, des arrêts d'urgence et des fonctions de sécurité programmées dans l'automate de sécurité. Les séries de normes ISO 10218 (robots, puis systèmes robots et intégration) fournissent le cadre de référence, avec l'EN ISO 13849-1 pour les fonctions de sécurité. L'édition applicable se vérifie auprès de l'AFNOR au moment du projet.
Le règlement (UE) 2023/1230 sur les machines remplacera la directive 2006/42/CE à partir du 20 janvier 2027 (article 54) ; d'ici là, la directive reste applicable. Le marquage CE reste une déclaration du fabricant de la machine finale : l'intégrateur établit le dossier technique et la déclaration de la cellule qu'il réalise, les fabricants de robots fournissant, eux, une déclaration d'incorporation pour leur quasi-machine.
- Analyse de risques menée avant l'implantation, révisée en situation réelle
- Choix des protecteurs et dispositifs de détection selon les accès nécessaires
- Fonctions de sécurité validées avant la mise en service
- Consignes d'exploitation et de maintenance remises avec la cellule
Du poste manuel à la cellule en production
La démarche suit toujours le même ordre, quelle que soit l'application.
Étude du poste
Produits, cadence réelle, contraintes d'espace, flux amont et aval, gestes à reprendre et gestes à garder à l'opérateur.
Choix et conception
Type de robot, préhenseur ou outil, implantation, architecture de commande, premières hypothèses de sécurité.
Analyse de risques et sécurité
Identification des phénomènes dangereux, choix des protections, spécification des fonctions de sécurité.
Programmation et préparation
Programme du robot et de l'automate, recettes par référence, interface opérateur, essais préparés avant l'arrêt de la ligne.
Installation et mise en service
Pose de la cellule, réglages sur vos produits, validation de la sécurité, formation des opérateurs et remise de la documentation.

Arrêt de production : comment limiter l'impact sur votre ligne
Une cellule robotisée se prépare en grande partie hors production, et l'arrêt de la ligne se limite à l'installation et aux essais sur site. La durée de cette intervention dépend du type de cellule, de la place disponible, des raccordements à faire et du nombre de références à régler : elle se fixe après l'étude, jamais avant.
Les principes sont simples. L'étude, le choix du matériel, la programmation et une grande partie des essais se font sans toucher à votre ligne. Le montage de la cellule, quand l'implantation le permet, se fait à côté du poste actuel ou pendant une période de faible activité. Le poste manuel peut rester en service jusqu'au raccordement final.
Restent les points qui allongent une intervention : une alimentation électrique ou pneumatique à créer, un sol à reprendre, des produits qui diffèrent des échantillons prévus, un flux amont irrégulier. L'étude les relève pour que le planning d'installation soit réaliste. Le prix et les délais d'un projet se cadrent ensuite lors du devis, comme le décrit la page sur les prix et délais d'un devis.
Ce qu'il faut préparer pour obtenir une étude utile
Plus la demande est précise, plus la réponse de l'intégrateur est exploitable. Vous pouvez faire une demande avec peu d'éléments, mais ceux-ci aident beaucoup.
- Les produits : dimensions, masse, fragilité, emballage, état de surface, nombre de références.
- La cadence visée et son profil réel dans la journée, pas seulement le maximum.
- Le flux amont et aval : convoyeur, palette, machine voisine, accumulation possible.
- L'espace disponible et les contraintes du site : sol, hauteur, alimentations, passages de chariots.
- Les accès des opérateurs : changements de série, nettoyage, réglages, maintenance.
- Les photos et plans du poste actuel, même sommaires, avec les automates en place.
- Pour un premier échange, la demande de devis de robotisation de poste suffit : l'intégrateur revient vers vous sous 24 h.
Questions fréquentes sur la robotisation industrielle
Quelle différence entre un robot, une cellule robotisée et un cobot ?
Le robot est le bras, vendu comme quasi-machine. La cellule robotisée réunit un ou plusieurs robots, leurs outils, les équipements périphériques et les mesures de prévention. Le cobot est un robot prévu pour travailler près des opérateurs, mais l'application entière, outil et produit compris, doit rester sûre. C'est l'ensemble qui est évalué.
Faut-il arrêter ma production pour installer une cellule ?
Pas pendant toute la durée du projet. L'étude, la programmation et les préparatifs se font hors production ; la cellule peut souvent être montée à côté du poste actuel. L'arrêt se limite à l'installation finale et aux essais sur site. Sa durée dépend de votre ligne et se précise après l'étude, sans engagement préalable.
Ma cellule robotisée sera-t-elle conforme ?
La conformité se construit : analyse de risques, protections adaptées, fonctions de sécurité validées, dossier technique et déclaration de la cellule finale. Le marquage CE est une déclaration du fabricant, ici de la machine complète. L'intégrateur documente la démarche selon les textes applicables ; aucune cellule n'est conforme par principe, seulement sur démonstration.
Un cobot évite-t-il le grillage ?
Pas automatiquement. L'INRS rappelle qu'une application collaborative doit intégrer des fonctions de sécurité plutôt que s'appuyer sur une barrière périmétrique, mais cela dépend de l'outil, du produit et du poste. Avec une visseuse, une torche ou des pièces tranchantes, l'analyse peut imposer des protections. La réponse se donne après analyse de risques.
Peut-on robotiser une petite série ou plusieurs références ?
Oui, si la cellule est pensée pour le changement de série : recettes enregistrées, outils ou préhenseurs adaptables, posages repérés. Un cobot ou une cellule reprogrammable est souvent préféré pour des séries variables. Le point à examiner est le temps de changement de référence par rapport à la durée d'une série.
Qui assure la maintenance après la mise en service ?
La cellule est livrée avec sa documentation, ses programmes sauvegardés et ses consignes de maintenance, pour que votre service maintenance puisse l'exploiter. Pour un suivi ou une intervention, vous pouvez demander une prestation distincte. Ce qui est livré et suivi est décrit sur la page des garanties, SAV et maintenance, sans durée annoncée ici.
La cellule pourra-t-elle évoluer si mes produits changent ?
L'évolutivité se prévoit à l'étude : outils interchangeables, recettes paramétrables, réserves d'entrées-sorties dans l'automate, espace pour une extension. Un nouveau produit hors du périmètre initial demande une validation du préhenseur et de la sécurité. Mieux vaut annoncer dès la demande les références susceptibles d'arriver.
Décrivez votre poste à robotiser
Décrivez le produit, la cadence visée et le poste actuel. L'intégrateur vous recontacte sous 24 h pour cadrer l'étude.
Décrivez votre besoin
Recontact sous 24 h