Ligne de conditionnement complète clé en main
Pour une ligne complète, un seul interlocuteur coordonne l'automatisme, l'interfaçage des machines et la supervision. Le périmètre exact et la répartition des responsabilités sont écrits avant toute commande.
- Un interlocuteur pour l'automatisme d'ensemble
Décrivez votre besoin
Recontact sous 24 h
Une ligne complète, un seul interlocuteur : ce que cela veut dire
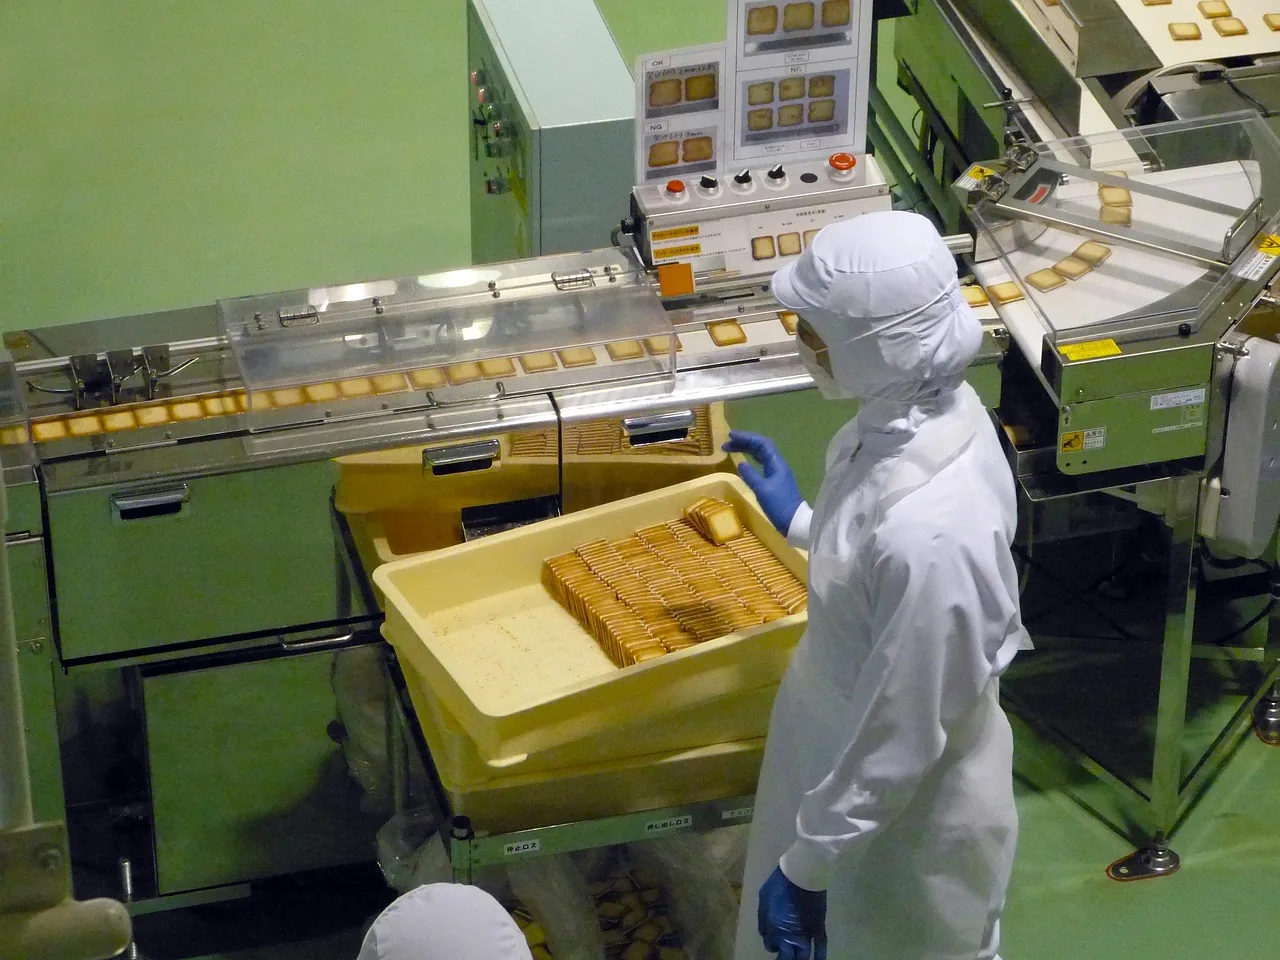
Une ligne de conditionnement complète enchaîne plusieurs postes : dépalettisation des contenants vides, remplissage, bouchage, étiquetage, mise en carton, palettisation, filmage. Chaque poste est généralement une machine d'un fabricant spécialisé. Le directeur d'usine qui veut une ligne complète sous un seul interlocuteur cherche surtout à éviter que chaque fabricant renvoie la responsabilité d'un défaut au voisin.
L'expression « clé en main » est à manier avec précaution. Elle laisse croire qu'un seul acteur fabrique et garantit tout, alors que la réalité d'une ligne est un assemblage de machines de provenances diverses. Ce que l'intégrateur peut engager sérieusement, c'est la coordination du projet, l'interfaçage des machines, l'automatisme et la supervision d'ensemble, la sécurité de l'ensemble et la mise en service coordonnée. Chaque fabricant reste responsable de sa propre machine.
L'intégrateur est un entrepreneur individuel. Cela a un sens très concret : le périmètre se définit avec franchise, avant toute commande, et la ligne peut se construire par étapes. Les achats de machines, la répartition contractuelle et les délais de livraison des fabricants relèvent de leurs fabricants et sont précisés à l'étude. Pour cadrer le périmètre, demandez un devis pour ligne de conditionnement complète. Pour situer cet ensemble parmi les autres postes de fin de ligne, voir le conditionnement automatisé, au-delà de ligne de conditionnement complète.
Ce que couvre le périmètre d'un intégrateur sur une ligne complète
Voici ce que l'intégrateur prend réellement en charge sur une ligne complète, d'après les besoins qui reviennent le plus.
- Coordination technique : cahier des charges de ligne, interfaces entre fabricants, planning des essais, suivi des livraisons techniques
- Interfaçage des machines : signaux de marche, d'arrêt, d'état, de défaut et de format entre automates de marques différentes
- Automatisme d'ensemble : séquences de ligne, modes de marche, gestion des tampons et des rejets
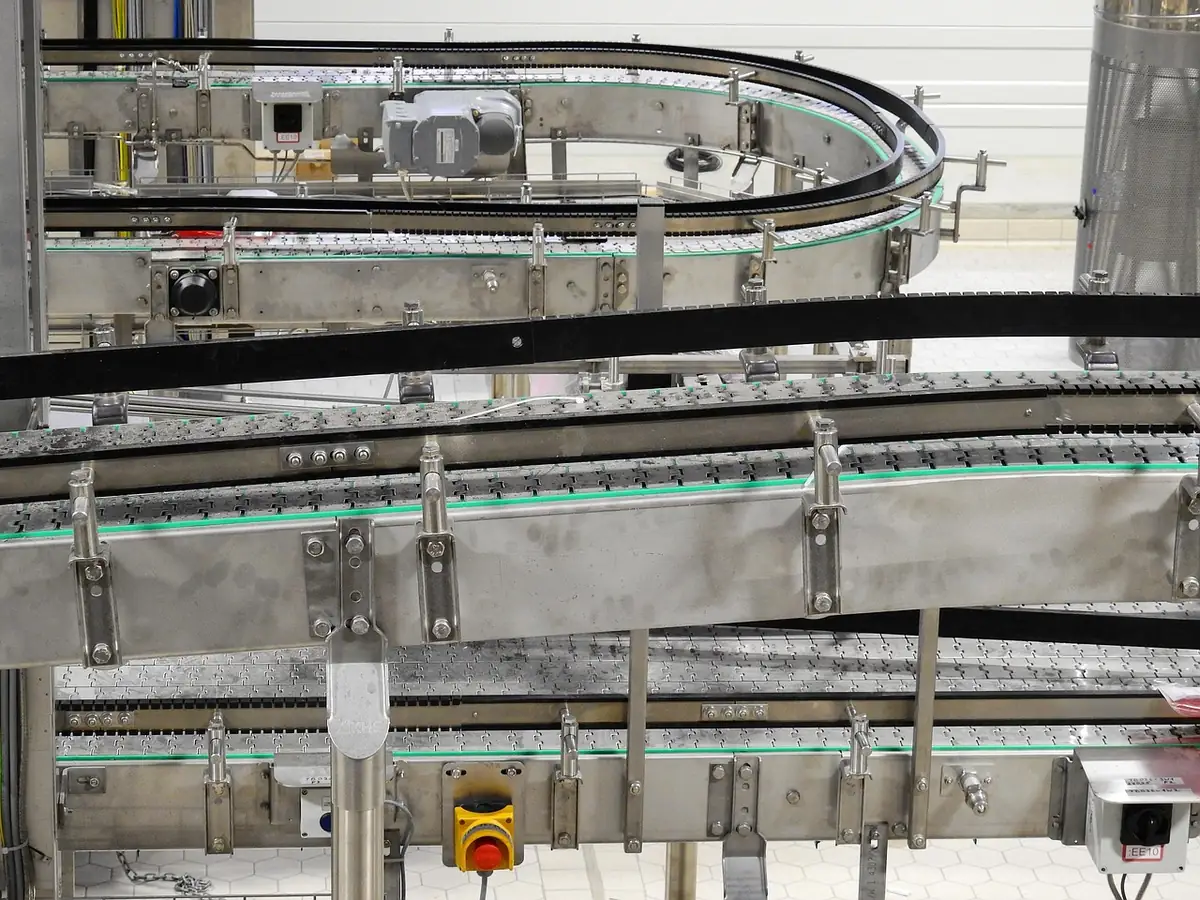
- Convoyage : automatisme des liaisons, accumulation, aiguillage, arrêts de zone
- Sécurité de l'ensemble : analyse de risques de la ligne, arrêts d'urgence cohérents, accès aux palettes
- Supervision : états des machines, causes d'arrêt, cadence réelle, recettes par référence
- Mise en service et documentation : essais de réception, dossier de la ligne, formation de vos opérateurs et de votre maintenance
Qui fait quoi : répartition type des responsabilités
Ce tableau décrit une répartition fréquente. Elle est confirmée, ajustée et écrite avant toute commande.
Faire défiler le tableau
| Sujet | Rôle de l'intégrateur | Fabricant ou vous |
|---|---|---|
| Mécanique et automate d'une machine | Interfaçage et paramétrage des échanges | Le fabricant livre la machine et sa documentation, et reste responsable de sa conception |
| Marquage CE d'une machine | Prend en compte la déclaration du fabricant dans l'analyse de l'ensemble | Le fabricant établit la déclaration de sa machine |
| Automatisme de ligne et supervision | Conception, programmation, essais | Vous validez les modes de marche et les indicateurs utiles |
| Sécurité d'ensemble | Analyse de risques de la ligne, zones, arrêts, verrouillages | Vous fournissez les contraintes d'exploitation et les consignes internes |
| Génie civil, réseaux, énergies | Précise les besoins et les points de raccordement | Votre site ou des entreprises spécialisées réalisent les travaux |
| Livraison et pose mécanique des machines | Coordination technique, essais | Selon l'accord : fabricants, transporteur, entreprise de montage |
Aucune répartition n'est automatique : elle dépend des machines retenues et de vos contrats. L'intégrateur la formalise dès l'étude.
Interfacer des machines de fabricants différents
Sur une ligne complète, le vrai travail est l'accord entre machines qui n'ont pas été conçues pour travailler ensemble. Chaque fabricant a son automate, sa logique et son vocabulaire d'états. Pour les machines d'emballage, la spécification PackML de l'organisation OMAC propose un modèle de 17 états machine, des modes de fonctionnement et des données normalisées, afin que des équipements de fabricants différents échangent les mêmes informations. Elle n'est pas toujours disponible sur les machines livrées ; quand elle manque, l'intégrateur écrit les équivalents dans l'automatisme d'ensemble.
La sécurité ne s'additionne pas : des machines sûres isolément ne forment pas automatiquement un ensemble sûr. Les accès aux palettes, les zones de convoyeurs et les arrêts d'urgence doivent être pensés à l'échelle de la ligne. L'INRS rappelle, à propos des palettiseurs et des passages de palettes, que les ouvertures dans les enceintes se conçoivent avec la sécurité des personnes dès l'origine.
Le marquage CE d'une machine est une déclaration de son fabricant. Pour l'ensemble qu'elles forment une fois reliées, l'analyse est à mener au cas par cas, d'autant que le règlement (UE) 2023/1230 remplace la directive 2006/42/CE à partir du 20 janvier 2027. L'intégrateur ne déclare pas une ligne « conforme » : il documente ce qui a été analysé, vérifié et laissé à la charge de chacun.
Déroulé d'un projet de ligne complète
Un projet de cette taille se construit par étapes validées, avec un point de décision à chacune.
Cadrage et périmètre
Produits, cadence cible, machines existantes et à acquérir, répartition des responsabilités, contraintes du site.
Spécification de ligne
Flux, tampons, interfaces entre machines, modes de marche, exigences de sécurité et de supervision.
Consultation et choix des machines
Comparaison de fabricants sur des critères identiques, avec votre validation avant toute commande.
Études, programmation, essais hors ligne
Automatisme d'ensemble, supervision, simulation des échanges entre machines autant que possible.
Montage, mise en service, réception
Raccordements sur période d'arrêt, essais progressifs, réglages de cadence, documentation et formation.
Construire la ligne par étapes
Une ligne complète n'a pas besoin d'être installée d'un seul bloc. Trois approches se rencontrent.
Commencer par l'amont
Remplissage et bouchage d'abord, comme sur la machine de remplissage bouchage, puis l'étiquetage et la fin de ligne.
Commencer par l'aval
Mise en carton, palettisation et filmage d'abord, par exemple avec une encartonneuse automatique, quand la main-d'œuvre manque en fin de ligne.
Préparer l'extension
Un automatisme et des interfaces pensés pour l'ensemble permettent d'ajouter une machine plus tard sans tout reprendre.
Questions fréquentes sur la ligne de conditionnement complète
Un seul intégrateur peut-il prendre en charge une ligne complète ?
Sur une ligne complète, il peut prendre en charge l'automatisme d'ensemble, l'interfaçage et la supervision, mais pas la fabrication des machines, qui restent celles de leurs fabricants. Ce qui est faisable pour votre projet, et dans quel ordre, se précise à l'étude, avant toute commande, sur la base de votre cahier des charges.
Qui est responsable en cas de défaut entre deux machines ?
La répartition se fixe par écrit avant la commande. Chaque fabricant répond de sa machine ; l'intégrateur répond de l'automatisme d'ensemble et des interfaces qu'il a réalisés. Les défauts d'interface sont précisément ce que la coordination vise à éviter, grâce à des essais préparés hors ligne et à une spécification d'échanges validée.
Que recouvre l'expression « clé en main » pour une ligne ?
L'expression n'a pas de sens unique, et aucune livraison globale n'est promise sans périmètre écrit. L'intégrateur peut prendre en charge la coordination technique, l'automatisme, la supervision et la mise en service. Les machines, les travaux de site et la pose mécanique relèvent de leurs fabricants ou d'entreprises spécialisées, selon l'accord. Le périmètre est écrit pour qu'aucune ambiguïté ne subsiste.
Peut-on conserver nos machines actuelles ?
Souvent oui. Si les machines en place sont mécaniquement saines, on peut les relier par un automatisme d'ensemble et n'acquérir que les postes manquants. Il faut vérifier la documentation, l'état des automates et la sécurité de chaque machine. Cet état des lieux fait partie de l'étude, pas d'une promesse initiale.
Quel arrêt de production prévoir pour l'installation ?
La durée dépend du nombre de machines à raccorder, de l'accessibilité et de ce qui a pu être préparé hors ligne. L'intégrateur place les raccordements sur des périodes d'arrêt de votre calendrier et prévoit, si nécessaire, une mise en service par étapes. La durée est estimée après visite, jamais annoncée à l'avance.
La ligne pourra-t-elle évoluer ?
Oui, si l'automatisme est conçu pour l'ensemble et non machine par machine. Des interfaces documentées, des recettes organisées et une supervision commune permettent d'ajouter un poste, de changer une machine ou de traiter une nouvelle référence sans reprendre toute la commande. L'évolutivité se décide dès la spécification de la ligne.
Références
- Omron, PackML : modèle d'états, modes et PackTags des machines d'emballage
- INRS, fiche pratique de sécurité ED 90 : passage des charges palettisées, contrôle de l'accès de personnes
- Règlement (UE) 2023/1230 sur les machines, texte publié au JO du 29 juin 2023 (article 54)
- Rectificatif au règlement (UE) 2023/1230, JO du 4 juillet 2023 : article 54, application à partir du 20 janvier 2027
Cadrez le périmètre de votre ligne
Décrivez les machines en place, celles que vous envisagez et votre cadence cible. L'intégrateur vous recontacte avec des questions précises sur le périmètre.
Décrivez votre besoin
Recontact sous 24 h