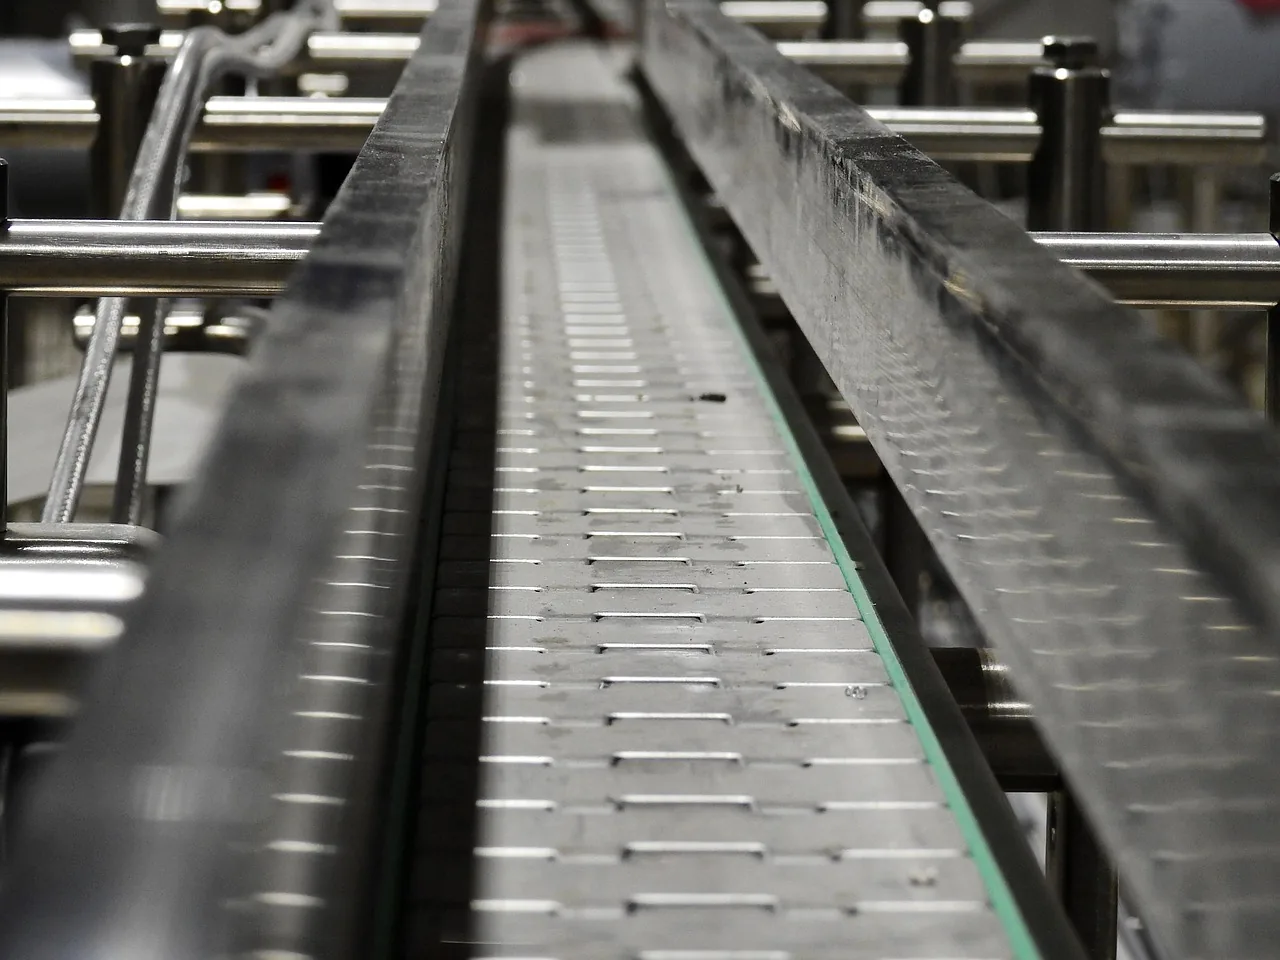
Convoyeur automatisé : transfert, accumulation et aiguillage
Un convoyeur automatisé relie vos machines et régule le flux de produits. L'intégrateur conçoit l'automatisme : accumulation, aiguillage, démarrages progressifs, capteurs et sécurité.
- Automatisme, variateurs, capteurs, supervision
Décrivez votre besoin
Recontact sous 24 h
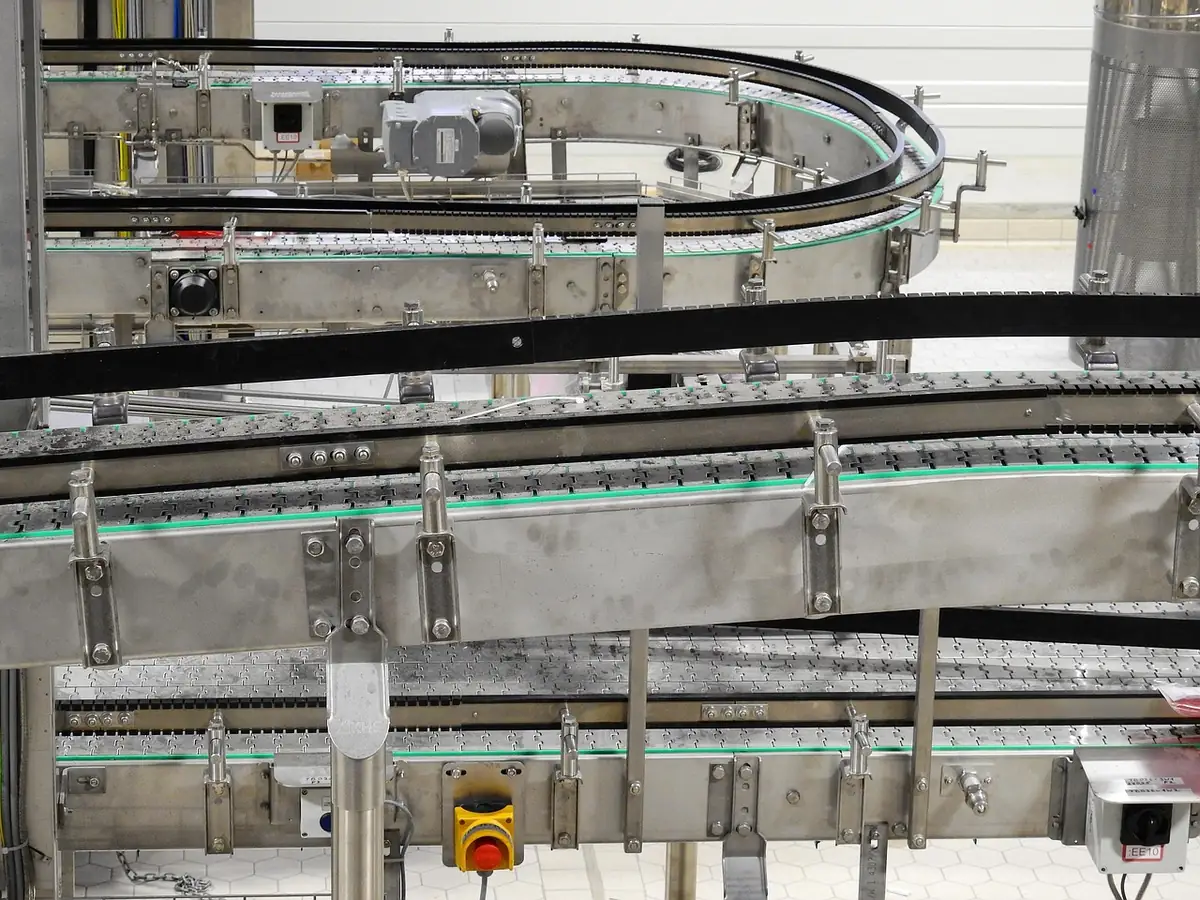
Convoyeur automatisé : le système nerveux de la fin de ligne
Un convoyeur automatisé transporte les produits d'une machine à l'autre, et surtout régule leur arrivée. Il accumule quand l'aval est occupé, sépare ou regroupe les produits, oriente vers une voie ou une autre et signale quand un produit manque ou bloque. Ce n'est pas un simple tapis : c'est ce qui permet à des machines de cadences différentes de travailler ensemble sans s'arrêter mutuellement.
Beaucoup de problèmes attribués à une machine de conditionnement viennent en réalité du convoyage : produits qui se chevauchent à l'entrée d'une encartonneuse, bourrage à la jonction de deux bandes, accumulation trop courte qui répercute chaque arrêt sur toute la ligne. Corriger ces défauts passe rarement par une machine neuve ; une commande bien conçue, quelques capteurs et un réglage des vitesses suffisent souvent. Pour un prix et devis : convoyeur automatisé, décrivez le point de blocage actuel.
L'intégrateur traite le convoyage comme un sujet d'automatisme : détecter, décider, commander les moteurs et rendre compte à la supervision. La partie mécanique (structure, bandes, chaînes, rouleaux) vient d'un fabricant de convoyeurs ou de votre maintenance. Pour situer ce sujet dans la chaîne complète, lisez la vue d'ensemble du conditionnement automatisé, dont convoyeur automatisé.
Les fonctions qu'un convoyeur automatisé doit remplir
Chaque fonction se traduit par des capteurs, des moteurs commandés et un programme.
- Transfert : passage d'un convoyeur à l'autre sans choc, avec des vitesses coordonnées
- Accumulation : stockage temporaire de produits quand la machine aval est saturée, sans pression excessive sur les produits
- Espacement et alignement : mise en file, séparation des produits, orientation avant une machine
- Aiguillage et tri : envoi vers une voie selon la référence, un défaut ou un rejet contrôlé
- Comptage et suivi : nombre de produits, détection de manque ou de bourrage, remontée vers la supervision
- Démarrage et arrêt progressifs : variateurs, rampes, évitement des chutes de produits instables
- Arrêts maîtrisés : arrêt d'urgence, arrêt de zone, redémarrage sans à-coup après un incident
Types de convoyeurs et automatisme associé
Le type de convoyeur dépend du produit et du rôle dans la ligne. Chaque type appelle un automatisme différent.
Faire défiler le tableau
| Type | Usage courant | Automatisme à prévoir |
|---|---|---|
| Convoyeur à bande | Produits de petite taille, cartons légers, transferts réguliers | Variateur, détection de bourrage, arrêt d'urgence, protection des points rentrants |
| Convoyeur à rouleaux motorisés | Caisses, bacs, palettes | Commande par zone pour l'accumulation, capteurs de présence par zone |
| Convoyeur à chaîne ou à plaquettes | Contenants rigides, bouteilles, flacons | Régulation de vitesse, gestion des accumulations sur chaîne |
| Convoyeur à chaîne pour palettes | Transport et transfert de palettes | Positionnement précis, interaction avec palettiseur et banderoleuse |
| Aiguillage, déviateur, poussoir | Répartition entre deux voies, rejet de produits | Synchronisation avec les capteurs, vitesse de commutation, mémoire de position |
| Navette, transfert à angle | Changement de direction sans arrêt de flux | Séquence de transfert, détection de position, sécurité des zones mobiles |
Le choix de la mécanique précède l'automatisme, mais les deux se pensent ensemble : une accumulation sans capteurs adaptés reste une accumulation qui bourre.
Sécurité d'un convoyeur : les points rentrants d'abord
L'INRS a analysé, dans la base nationale Epicea, 125 accidents sur convoyeurs à bande entre 1990 et 2016. Dans 106 d'entre eux, soit 85 %, un membre a été entraîné entre la bande et une partie tournante, tambour ou rouleau ; 53 accidents, soit 50 %, étaient très graves ou mortels. Les points à protéger sont donc les angles rentrants et les points de pincement.
La démarche de prévention repose sur l'appréciation des risques décrite par la norme NF EN ISO 12100. Selon l'INRS, un protecteur fixe convient quand l'accès à la zone dangereuse n'est pas nécessaire en fonctionnement normal ; si la fréquence d'accès prévisible dépasse une fois par semaine, des protecteurs mobiles associés à un dispositif de verrouillage sont mieux adaptés. L'INRS cite aussi des mesures complémentaires : contrôleurs de rotation ou de tension pour arrêter les machines en amont et éviter les bourrages, câbles d'arrêt d'urgence.
Côté intégration, cela se traduit par des arrêts d'urgence cohérents sur toute la longueur des convoyeurs, une logique d'arrêt de zone qui n'immobilise pas inutilement toute la ligne, et des alarmes qui indiquent où se trouve le bourrage. Les interventions de nettoyage, de réglage ou de débourrage sont les situations dangereuses : l'automatisme doit les prévoir plutôt que les subir. La maintenance fait partie du sujet : l'INRS recommande de contrôler régulièrement la tension de la bande, qui conditionne son adhérence au tambour et limite bourrages, usures et déchirures. Côté automatisme, les capteurs encrassés, les courroies détendues et les moteurs surchargés se repèrent mieux quand le système compte les démarrages, mesure les courants et affiche une alarme explicite. Un convoyeur dont le défaut est lisible à l'écran se répare plus vite qu'un convoyeur qui s'arrête sans explication.
Étude et intégration d'un système de convoyage
On part du flux de produits, pas du catalogue de convoyeurs.
Relevé du flux
Produits, cadence, points de bourrage observés, longueur disponible, hauteurs, interfaces avec chaque machine.
Principes de transfert et d'accumulation
Choix des types de convoyeurs, des zones d'accumulation, des aiguillages et de la logique de régulation.
Architecture de commande
Automate, variateurs, capteurs, bus de communication ; choix du câblage et de la répartition en zones.
Programmation et sécurité
Séquences par zone, gestion des défauts, arrêts d'urgence, redémarrage, mode maintenance, supervision.
Mise en service et réglage
Essais avec produits réels, réglage des vitesses et des temporisations, formation, documentation du système.
Ce que le convoyage conditionne dans le reste de la ligne
Un convoyage mal régulé se paie sur toutes les machines voisines.
Étiquetage en ligne
Pour qu'une étiquette soit posée au bon endroit, le produit doit arriver espacé et stable : voir l'etiqueteuse automatique intégration.
Ligne complète
Quand plusieurs machines s'enchaînent, la coordination des convoyeurs devient celle de la ligne de conditionnement complète.
Supervision des flux
Comptage, taux de bourrage et causes d'arrêt remontent à l'écran pour guider la maintenance.
Questions fréquentes sur le convoyeur automatisé
Comment éviter les bourrages entre deux machines ?
Les bourrages viennent le plus souvent d'une différence de vitesse non gérée ou d'un produit mal orienté. On les traite par la détection de présence, des vitesses coordonnées par variateur et une zone d'accumulation dimensionnée. Un contrôleur de rotation ou de tension peut arrêter l'amont avant que le bourrage ne se propage.
Peut-on automatiser des convoyeurs existants ?
Oui, en général. Si la mécanique est saine, on ajoute des capteurs, des variateurs et une commande par automate, puis on supervise le tout. Le point à vérifier est la sécurité des protecteurs, qui doit répondre à l'analyse de risques. Certaines mécaniques trop usées ou mal dimensionnées demandent d'être reprises en partie.
Qu'est-ce que l'accumulation sans pression ?
C'est un mode où les produits s'arrêtent à distance les uns des autres, par zones commandées, sans se pousser. Il protège les produits fragiles et réduit l'usure. Il demande des capteurs par zone et une commande séquentielle ; la mécanique doit être prévue pour, notamment avec des convoyeurs à rouleaux motorisés par zone.
Quel est le risque principal sur un convoyeur à bande ?
Selon l'INRS, l'entraînement d'un membre entre la bande et une partie tournante est à l'origine de l'essentiel des accidents analysés. La prévention passe par la protection des angles rentrants, des arrêts d'urgence accessibles et la prise en compte des opérations de nettoyage, de réglage et de débourrage dans l'analyse de risques.
Le convoyeur peut-il communiquer avec la supervision ?
Oui. L'automate remonte les états de zone, les comptages, les défauts et les arrêts, que la supervision affiche et historise. L'exploitation y gagne en lisibilité : on voit où la ligne s'arrête et pourquoi. Le détail des données utiles se définit avec vous à l'étude, sans empiler d'indicateurs inutiles.
L'installation arrête-t-elle la production ?
Le montage mécanique et le raccordement imposent en général un arrêt de la zone concernée. L'intégrateur prépare l'armoire et les programmes hors ligne et place l'intervention sur une période d'arrêt de votre calendrier. Sa durée dépend de l'accessibilité de la ligne ; elle est estimée après visite, sans engagement chiffré donné à l'avance.
Régulez le flux de votre ligne
Décrivez vos produits, vos machines à relier et vos bourrages actuels. L'intégrateur vous recontacte avec des questions précises.
Décrivez votre besoin
Recontact sous 24 h