Passer au contenu principal

Automatisation Industrielle France

Robot de soudage en action avec étincelles dans une cellule

Palettisation robotisée : cellule à robot industriel et grillage

Une cellule de palettisation robotisée remplace la mise sur palette manuelle en bout de ligne : le robot prend les cartons, sacs ou bacs et les empile selon un schéma validé, dans une enceinte protégée.

  • Robot industriel, préhenseur et protections conçus ensemble

Décrivez votre besoin

Recontact sous 24 h
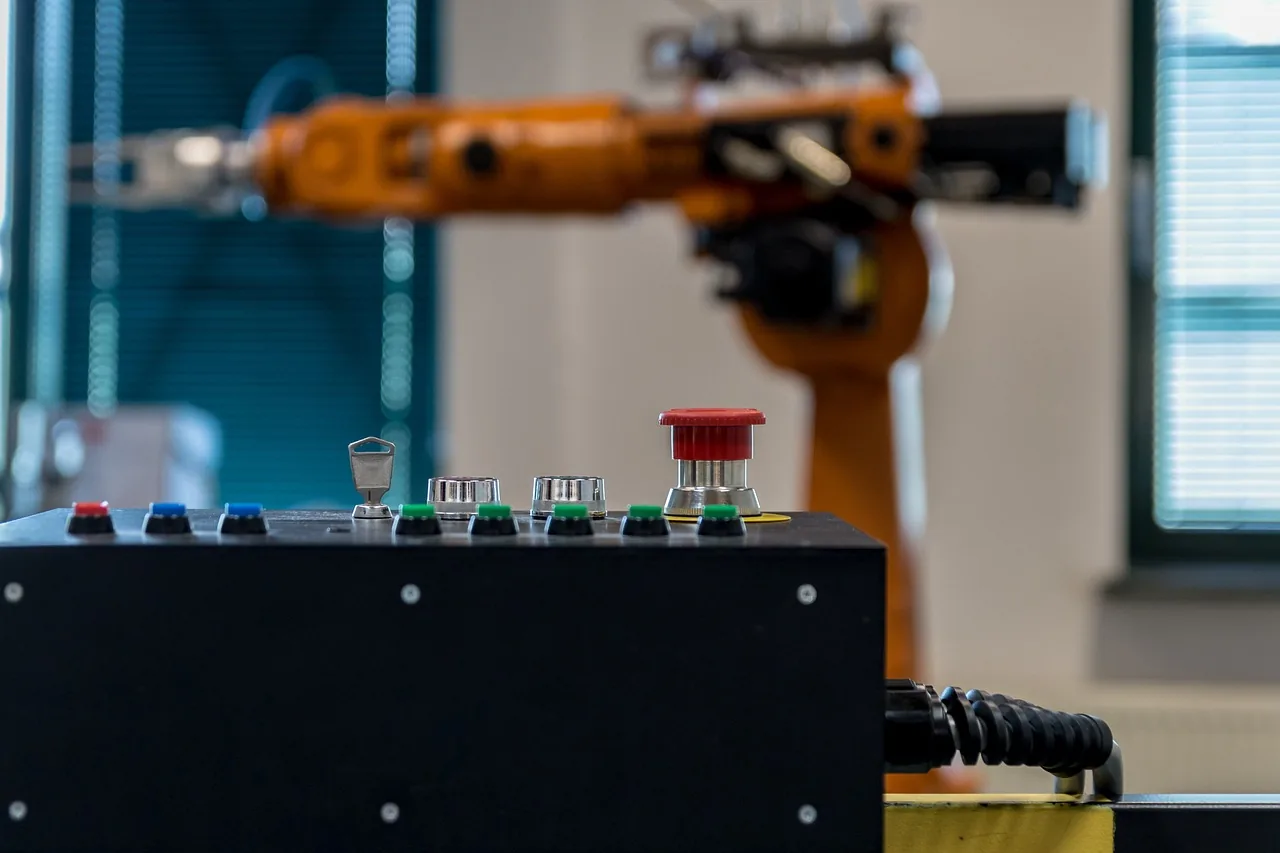
Bras de robot industriel orange derrière un pupitre de commande avec arrêt d'urgence

La cellule de palettisation à robot industriel : principe et composition

Une cellule de palettisation robotisée prend les colis à la sortie de la ligne et les dépose en couches sur une palette, sans manutention manuelle. Elle se compose d'un robot à bras articulé, d'un préhenseur adapté au colis, d'un convoyeur d'arrivée, d'un poste de palettes vides, d'un poste de palettes pleines et d'une enceinte de sécurité.

On la choisit quand la cadence est soutenue, les charges importantes ou les formats variés, et qu'un poste manuel use les opérateurs. Le robot industriel tient mieux les fortes sollicitations qu'un cobot, au prix d'une protection périmétrique : grillage, portes verrouillées, barrières immatérielles ou scrutateurs aux points d'accès des palettes.

Cette page traite la cellule classique. Si votre atelier est plus compact, avec des cadences modérées et des changements de produit fréquents, comparez avec la solution pour palettiser avec un cobot. Et si votre besoin est inverse, c'est-à-dire vider des palettes pour alimenter une machine, la page sur la dépalettisation robotisée décrit une cellule voisine mais différente.

Le palettiseur à robot s'insère aussi dans l'ensemble plus large décrit dans la robotisation industrielle, au-delà de palettisation robotisée.

Pour chiffrer le projet, la demande de devis pour palettisation robotisée suffit au départ. Joignez la nature des colis, la cadence souhaitée et, si possible, des photos du poste et de la sortie de ligne : l'intégrateur peut alors poser les bonnes questions sur le convoyeur d'arrivée, le type de palette et l'espace réellement disponible, avant toute proposition technique.

Les données à fixer avant de choisir le robot

Le dimensionnement part du colis et de la palette, pas du catalogue d'un fabricant.

  • Les colis : carton fermé, caisse, sac, bac, fût ; dimensions, masse, rigidité, état de la face supérieure.
  • Le nombre de références et la fréquence des changements de format.
  • Les palettes : types, qualité, état, empilage, hauteur maximale de chargement.
  • Les intercalaires : feuilles antidérapantes ou cartons entre couches, à poser par le robot ou un poste dédié.
  • Le flux : un seul convoyeur d'arrivée ou plusieurs lignes à servir, accumulation disponible ou non.
  • Les exigences de transport : stabilité au camion, filmage ou cerclage en aval, étiquette palette.
  • L'espace : hauteur sous plafond, passage des chariots, sens de sortie des palettes.

Préhenseurs et schémas de palettisation selon le colis

Le préhenseur dépend du colis, et le schéma de palette dépend de la stabilité recherchée en transit.

Faire défiler le tableau

ColisPréhenseur courantPoint d'attention
Carton fermé, face lisseVentouses à videFace supérieure poreuse ou ouverte : le vide tient mal
Sac souplePince à sac ou fourchesForme variable : le calage de la couche prime sur la vitesse
Bac ou caisse rigidePince mécanique à poignées ou à bordsBacs de tailles mélangées : changement d'outil ou pince réglable
Plusieurs formats sur une lignePréhenseur hybride (vide et pince) ou changeur d'outilLe changement de format doit se faire sans intervention longue
Couches séparées par intercalaireVentouse dédiée ou poste d'intercalairesL'intercalaire influence la prise : à inscrire dans la recette
Palette mixtePince adaptée et logique de séquençageChaque palette demande un plan de chargement validé

Les schémas de palette (couches alternées, orientation, calage) sont à documenter dans une recette versionnée. Sources : Cleverence, INRS.

Sécurité d'une cellule de palettisation : analyse de risques et protecteurs

L'enceinte d'une cellule de palettisation se définit par l'analyse de risques, pas par habitude. Le danger principal est l'accès au volume de travail du robot pendant le cycle ; le second est la relève des palettes pleines et l'apport des palettes vides, qui obligent un opérateur ou un chariot à entrer dans la zone.

Les solutions courantes séparent deux zones : le volume du robot, fermé par grillage et portes à verrouillage, et les postes de palettes, équipés de barrières immatérielles ou de scrutateurs. Quand l'opérateur change une palette, le robot continue de travailler sur l'autre poste. L'implantation des capteurs dépend des temps d'arrêt calculés, puisqu'ils fixent les distances de sécurité.

Le cadre de référence est la série ISO 10218, appuyée par l'EN ISO 13849-1 pour les fonctions de sécurité ; l'édition applicable se vérifie à l'étude. La cellule finale reçoit sa propre déclaration et son dossier technique, établis par l'intégrateur. Aucune protection n'est retenue à l'avance : les chariots, les AGV éventuels et le sens de circulation entrent dans l'analyse.

  • Zone robot fermée, accès réglage verrouillé
  • Postes de palettes surveillés par détection
  • Arrêt d'urgence accessible de chaque poste
  • Procédure écrite de relève de palette

Du colis à la palette : étapes d'intégration

L'intégration en fin de ligne suit un ordre précis pour limiter l'arrêt de production.

  1. Relevé du poste

    Colis réels, cadence mesurée, palettes utilisées, espace, interface avec le convoyeur existant.

  2. Implantation et simulation

    Positions du robot et des palettes, portée, hauteurs de couche, vérification des trajectoires avant fabrication.

  3. Programmation

    Recettes de palette par référence, séquences de l'automate, gestion des défauts, interface opérateur.

  4. Montage et raccordement

    Pose de la cellule, raccord au convoyeur, câblage de sécurité. L'arrêt de ligne se limite au raccordement et aux essais.

  5. Essais et formation

    Réglage sur vos colis, validation des fonctions de sécurité, formation à la relève des palettes et aux recettes.

Les pièges d'une cellule de palettisation

Les retours de terrain reviennent sur les mêmes erreurs, qu'une étude sérieuse évite.

Cadence limitée ailleurs

Le quai, le convoyeur ou la banderoleuse plafonnent la cellule : on dimensionne la chaîne, pas le robot seul.

Préhenseur mal choisi

Une ventouse sur un sac ou une surface poreuse échoue : l'outil se valide sur vos colis réels.

Palette instable

Un schéma rapide mais fragile en transport n'est pas un gain : la stabilité au camion fait partie du cahier des charges.

Maintenance oubliée

Ventouses, capteurs et sécurités s'usent : prévoir l'accès et un plan d'entretien dès le layout.

Questions fréquentes sur la palettisation robotisée

Quel robot choisir pour palettiser mes cartons ?

Le choix découle de la masse du colis plus celle du préhenseur, de la hauteur de palette à atteindre, de la portée nécessaire et de la cadence. Un robot à bras articulé couvre la plupart des cas. Le modèle exact se fixe après relevé de vos colis et simulation de l'implantation, jamais sur une simple fiche catalogue.

Une cellule de palettisation oblige-t-elle à arrêter ma ligne ?

L'étude, la programmation et une partie des essais se font hors production. La cellule se monte souvent à côté de la ligne ; l'arrêt se limite au raccordement du convoyeur et aux essais sur site. Sa durée varie selon votre installation et ne se promet pas avant l'étude.

Peut-on palettiser plusieurs formats de carton ?

Oui, en prévoyant des recettes de palette par référence et un préhenseur capable de passer d'un format à l'autre, par réglage ou changement d'outil. Plus les formats sont éloignés, plus le préhenseur se complexifie. La fréquence des changements de format est une donnée clé de l'étude.

Faut-il un grillage autour du robot de palettisation ?

Avec un robot industriel, une protection périmétrique est le cas courant : grillage et portes verrouillées autour du volume du robot, détection aux postes de palettes. L'analyse de risques tranche. Si vous visez l'absence de grillage, regardez la page cobot de palettisation, qui décrit ce que cela suppose.

La cellule est-elle conforme à la réglementation machines ?

Elle le devient par démonstration : analyse de risques, protections adaptées, fonctions de sécurité validées, dossier technique et déclaration de la cellule complète. Le marquage CE est une déclaration du fabricant de la machine finale. L'intégrateur remet la documentation correspondant aux textes applicables.

Quelle maintenance prévoir sur un palettiseur robotisé ?

Les éléments d'usure sont les ventouses ou mors du préhenseur, les capteurs, les dispositifs de sécurité et les connectiques. Un plan de maintenance préventive est remis avec la cellule ; les accès sont prévus à l'implantation. Les sauvegardes du programme du robot et de l'automate sont livrées pour une remise en route rapide.

Votre fin de ligne mérite une étude précise

Envoyez la nature des colis, la cadence visée et une photo du poste. L'intégrateur vous recontacte sous 24 h.

Décrivez votre besoin

Recontact sous 24 h