Passer au contenu principal

Automatisation Industrielle France

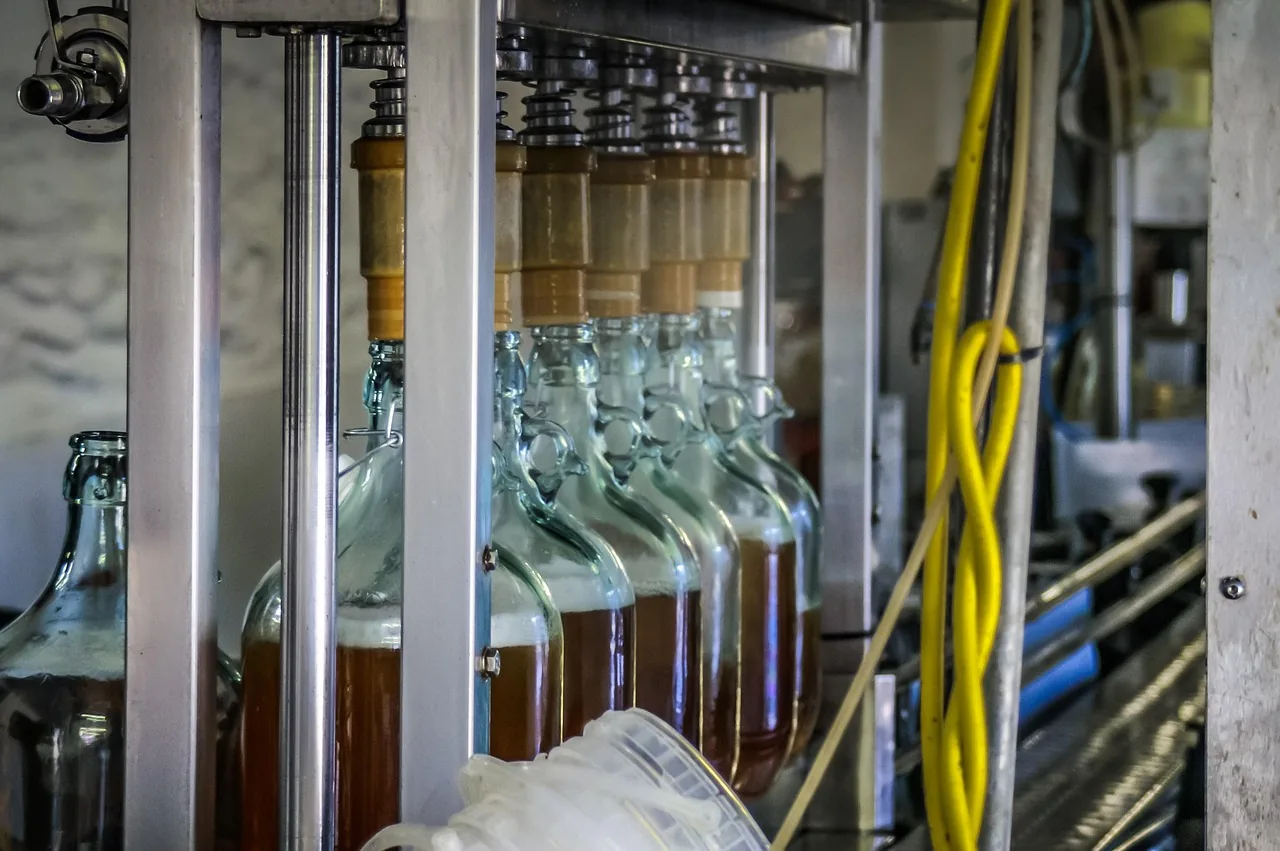
Poste de remplissage de bouteilles sur une ligne d'embouteillage en inox

Machines de conditionnement et de fin de ligne automatisées

De la sortie de machine au quai d'expédition, l'intégrateur automatise et coordonne les machines de conditionnement et de fin de ligne, y compris celles de fabricants différents.

  • Machines neuves de fabricants, interfacées à votre ligne

Décrivez votre besoin

Recontact sous 24 h
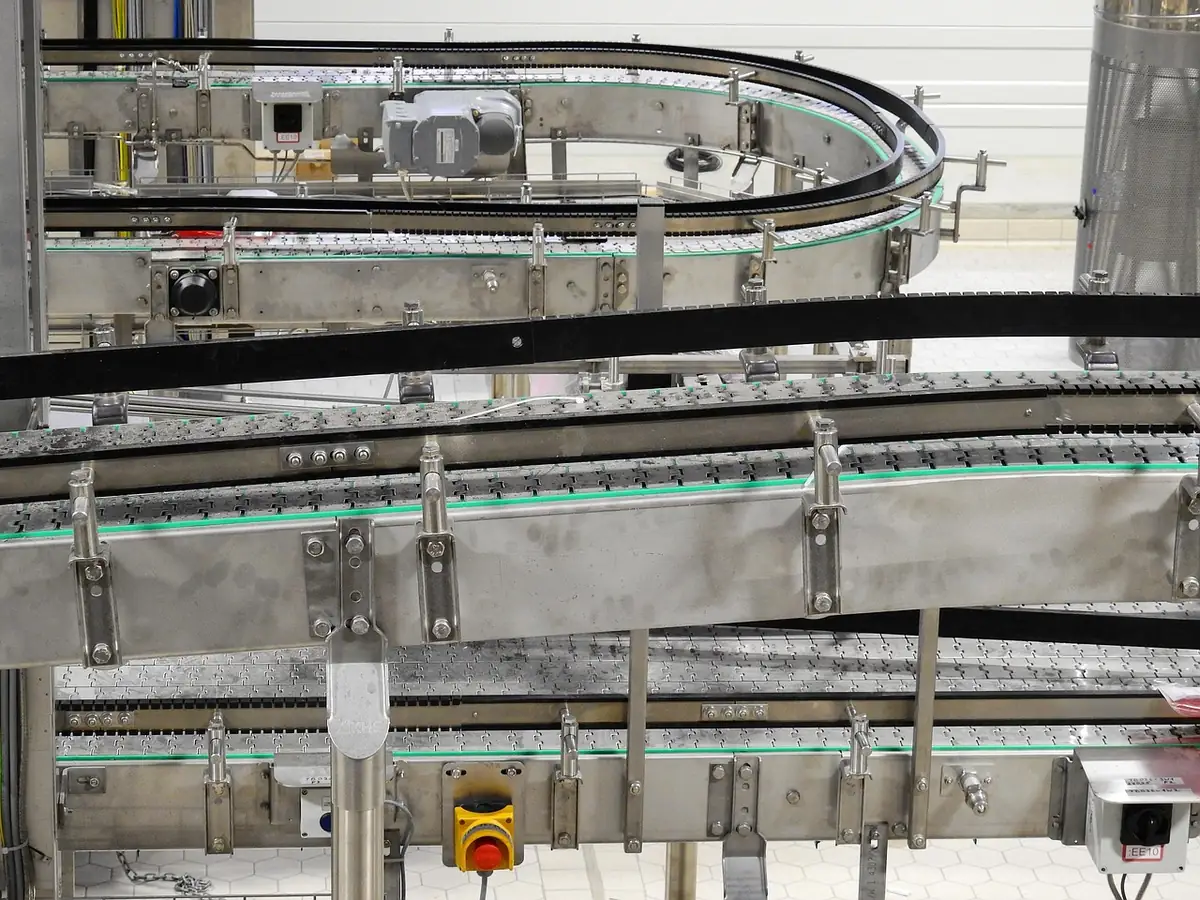
Convoyeurs en inox d'une ligne de production agroalimentaire

Conditionnement et fin de ligne : ce que couvre l'automatisation

Une machine de conditionnement automatique regroupe les équipements qui, une fois le produit fabriqué et rempli, le mettent en unité de vente ou de transport : mise en carton, étiquetage, regroupement, palettisation, filmage. La fin de ligne désigne la dernière partie de ce parcours, entre la dernière machine de production et le camion.

L'intégrateur n'est pas un fabricant de machines de conditionnement. Son travail se situe ailleurs : choisir avec vous le bon type de machine, interfacer les équipements de fabricants différents, écrire l'automatisme qui les fait travailler ensemble, concevoir les convoyeurs et les zones tampons, traiter la sécurité d'ensemble et fournir la supervision. Selon le projet, la machine vient d'un fabricant que vous avez déjà retenu ou que l'intégrateur vous aide à comparer.

Le sujet est technique parce qu'une fin de ligne est une chaîne : chaque machine a sa cadence, son format, ses défauts propres, et la ligne ne va jamais plus vite que son maillon le plus lent ou le plus instable. La plupart des arrêts de fin de ligne ne viennent pas d'une machine en panne, mais d'un accord mal réglé entre deux machines : un convoyeur qui bourre, un capteur qui perd le produit, une machine aval qui n'annonce pas qu'elle est prête.

Les pages détaillées couvrent chaque poste : l'encartonneuse automatique, la banderoleuse automatisée, le palettiseur à couches et ses variantes, le convoyeur automatisé, l'etiqueteuse automatique, les remplissage et bouchage automatisés et, pour l'ensemble, la ligne de conditionnement complète.
Les machines de fin de ligne que l'intégrateur automatise

Chaque poste a ses contraintes de produit, de format et de sécurité. Choisissez celui qui correspond à votre besoin, ou lisez le tableau qui suit pour situer l'ensemble.

Encartonneuse automatique

Formage du carton, introduction du produit, fermeture : la machine qui met vos produits en caisse.

Banderoleuse automatisée

Filmage des palettes en fin de ligne, programmes de filmage et raccordement aux convoyeurs.

Palettiseur à couches

Machines de palettisation à couches, cartésiennes ou à portique : critères de choix et intégration.

Convoyeur automatisé

Transfert, accumulation et aiguillage des produits entre les machines.

Etiqueteuse automatique

Applicateur, détection de produit et contrôle de présence de l'étiquette.

Ligne de conditionnement complète

Coordination de plusieurs machines sous la responsabilité d'un seul interlocuteur d'intégration.

Remplissage et bouchage automatisés

Doseur, bouchonneuse, changement de format et contrôle de niveau.

Quel poste de la fin de ligne, pour quelle fonction

Le tableau situe chaque machine dans le flux et indique ce que l'automatisme doit traiter, au-delà de la machine elle-même.

Faire défiler le tableau

PosteFonction dans le fluxCe que l'automatisme doit traiter
Remplissage et bouchageDose le produit et ferme le contenantDosage, niveau, présence du bouchon, rejets, changement de format
ÉtiquetagePose et contrôle l'étiquette sur le produit ou le colisDétection du produit, synchronisation, présence et lecture de l'étiquette
EncartonnageForme, remplit et ferme les caissesAlimentation en cartons et produits, regroupement, fermeture, défauts de format
ConvoyageRelie les machines et régule les fluxAccumulation, aiguillage, bourrages, démarrages progressifs, arrêts d'urgence
PalettisationEmpile les colis selon un plan de palettePlans de palette, intercalaires, évacuation, accès sécurisé aux palettes
BanderolageFilme la palette pour le transportProgrammes par type de palette, coupe du film, raccordement entrée et sortie
SupervisionRassemble les états et alarmes des machinesÉtats machine, cadence réelle, causes d'arrêt, recettes par référence

L'ordre varie selon les produits : l'étiquetage peut précéder ou suivre l'encartonnage, et certaines fins de ligne n'ont ni encartonneuse ni banderoleuse.

Arrêt de production : comment l'intégration limite l'arrêt de la ligne

Un directeur d'usine pose toujours la même question en premier : combien de temps la ligne sera-t-elle arrêtée ? La réponse honnête dépend de l'état de l'installation existante, du nombre de machines concernées et de ce qui peut être préparé à l'avance. Aucune durée ne peut être garantie sans avoir vu la ligne, et l'intégrateur n'en annonce pas à l'aveugle.

Le principe est de déplacer le plus de travail possible hors de la période de production. L'armoire électrique, les programmes, les écrans de supervision et les essais de communication entre machines se préparent et se testent en dehors de la ligne. Le raccordement sur site se place alors sur une période d'arrêt déjà prévue de votre calendrier. La durée d'intervention reste variable : elle dépend de ce que l'on trouve en démontant, de l'accessibilité des machines et du degré de reprise de l'existant.

  • Préparation et essais hors production autant que possible
  • Montage sur une période d'arrêt de votre calendrier de production
  • Intégration par étapes quand la ligne doit repartir entre deux interventions
  • Possibilité de revenir à l'état précédent à définir avant l'intervention
  • Durée d'intervention estimée après visite du site, jamais avant

Méthode d'intégration d'une fin de ligne

Le déroulé suit toujours le même fil, de l'analyse du flux à la réception, quelle que soit la machine concernée.

  1. Relevé du flux

    Produits, formats, cadence réelle, contraintes de place, arrêts actuels et points de blocage observés sur la ligne.

  2. Choix et cahier des charges

    Type de machine, fabricants à consulter, signaux échangés avec la ligne, sécurité attendue et critères de réception.

  3. Études d'automatisme et de sécurité

    Architecture de commande, analyse de risques de l'ensemble, programmes, supervision, plans électriques.

  4. Montage et mise en service

    Raccordements en période d'arrêt, essais à vide puis avec produit, réglages de cadence et de formats.

  5. Réception et documentation

    Essais de réception, dossier de l'installation, formation des opérateurs et de la maintenance, suivi après démarrage.

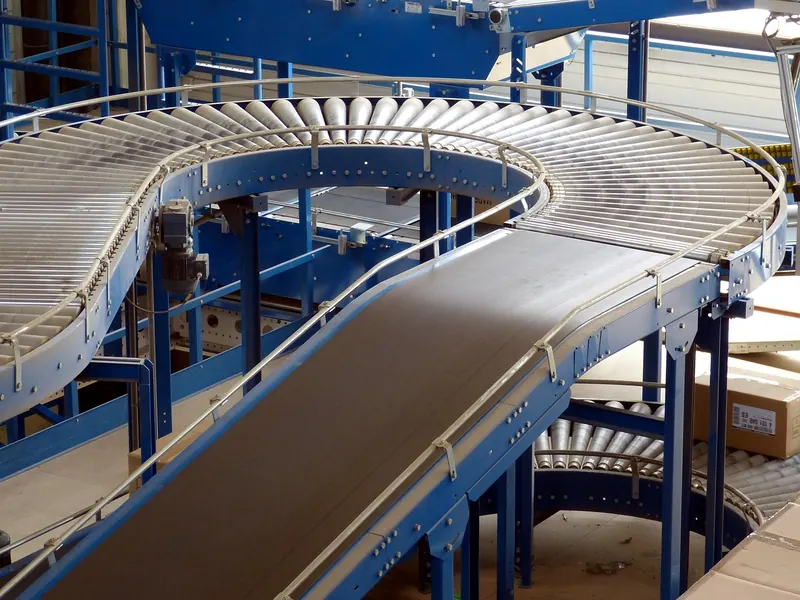
Convoyeur à rouleaux courbe et convoyeur à bande en fin de ligne

Interfacer des machines de fabricants différents

Dans la majorité des usines, la fin de ligne est un patchwork : une encartonneuse d'un fabricant, un palettiseur d'un autre, un convoyeur fait maison, une étiqueteuse rachetée avec une autre ligne. Chaque machine a son automate, sa logique et son vocabulaire. C'est précisément le travail de l'intégrateur de les faire parler le même langage : signaux de marche et d'arrêt, états prêt, en défaut ou en attente, compteurs, recettes de format.

Pour les machines d'emballage, la spécification PackML de l'organisation OMAC propose un modèle d'états et de modes commun, ainsi que des données normalisées échangées entre machines. Elle n'est pas exigée partout, mais elle sert de référence quand il faut organiser l'échange d'informations entre équipements de marques différentes et remonter les états vers une supervision.

Autre sujet à ne pas oublier : la sécurité de l'ensemble. Les accès aux palettes, les zones de convoyeur et les protecteurs de chaque machine doivent former un tout cohérent, avec des arrêts d'urgence qui agissent sur la bonne partie de la ligne. Le marquage CE d'une machine est une déclaration de son fabricant ; l'ensemble constitué par l'assemblage de plusieurs machines peut appeler sa propre évaluation, à qualifier au cas par cas. Le règlement (UE) 2023/1230 remplace la directive 2006/42/CE à partir du 20 janvier 2027 : le dossier de votre projet est à situer par rapport à cette bascule avant commande.

Pour cadrer un projet de ce type, vous pouvez demander un devis de machine de fin de ligne en décrivant les machines déjà présentes et le point qui vous bloque.

Ce qu'il faut rassembler avant de demander une étude

Quelques informations suffisent pour une première analyse. Plus elles sont précises, plus l'échange initial est utile.

  • Produits et formats : dimensions, poids, nature du contenant ou de la caisse, nombre de références à traiter
  • Cadence visée et cadence réellement obtenue aujourd'hui, avec les périodes de pointe
  • Machines existantes : marque, année approximative, automate, état des documents techniques
  • Implantation : plan de la zone, hauteur disponible, passage des chariots et des opérateurs
  • Arrêts connus : où la ligne s'arrête, à quelle fréquence, ce qui la relance
  • Calendrier : périodes d'arrêt possibles pour l'intervention, contraintes de livraison de vos clients
  • Contraintes du site : nettoyage, poussière, humidité, exigences propres à votre secteur

Questions fréquentes sur l'automatisation du conditionnement

Quelle est la différence entre le conditionnement et la fin de ligne ?

Le conditionnement regroupe les opérations qui mettent le produit dans son contenant et son emballage : remplissage, bouchage, étiquetage, mise en carton. La fin de ligne correspond à la dernière partie du flux : regroupement en caisses, palettisation, filmage et évacuation vers l'expédition. Dans beaucoup d'usines, les deux sont automatisés ensemble et pilotés par un même automatisme.

L'intégrateur fournit-il les machines ou seulement l'automatisme ?

Cela dépend du projet et se précise à l'étude. Les machines de conditionnement sont en général conçues par des fabricants spécialisés ; l'intégrateur choisit avec vous ou interface celles que vous possédez déjà, puis traite l'automatisme, les convoyeurs, la sécurité d'ensemble et la supervision. Vous savez toujours qui fournit quoi avant toute commande.

Combien de temps ma ligne sera-t-elle arrêtée ?

Aucune durée sérieuse ne peut être annoncée sans avoir vu l'installation. Elle dépend de l'état de l'existant, du nombre de machines concernées et de ce qui a pu être préparé et testé hors ligne. L'intégrateur vise à concentrer l'intervention sur une période d'arrêt déjà prévue à votre calendrier et vous donne son estimation après la visite.

Peut-on automatiser une fin de ligne sans tout remplacer ?

Souvent oui. Si les machines en place sont mécaniquement saines, on peut les relier par un automatisme commun, ajouter des convoyeurs ou des capteurs et centraliser la supervision. Le remplacement d'une machine ne se justifie que lorsque la mécanique, la sécurité ou la disponibilité de pièces l'imposent ; cela se constate lors de la visite.

Les machines de fabricants différents peuvent-elles travailler ensemble ?

Oui, à condition de définir les signaux échangés : marche, prêt, défaut, attente, format. L'intégrateur écrit la logique de coordination et, quand c'est utile, s'appuie sur un modèle d'états commun comme PackML pour les machines d'emballage. Les automates de marques différentes se relient par des protocoles de communication ou par des entrées et sorties câblées.

La ligne sera-t-elle conforme après l'intervention ?

La conformité se démontre par une analyse de risques et des essais, pas par une affirmation. Le marquage CE d'une machine est une déclaration de son fabricant ; l'ensemble de la ligne, lui, appelle une évaluation propre dont le périmètre se définit au cas par cas. Le dossier remis décrit ce qui a été fait, vérifié et laissé à votre charge.

Parlez de votre fin de ligne

Décrivez vos machines, votre cadence et le point qui vous bloque. L'intégrateur étudie la demande et vous recontacte avec des questions précises.

Décrivez votre besoin

Recontact sous 24 h